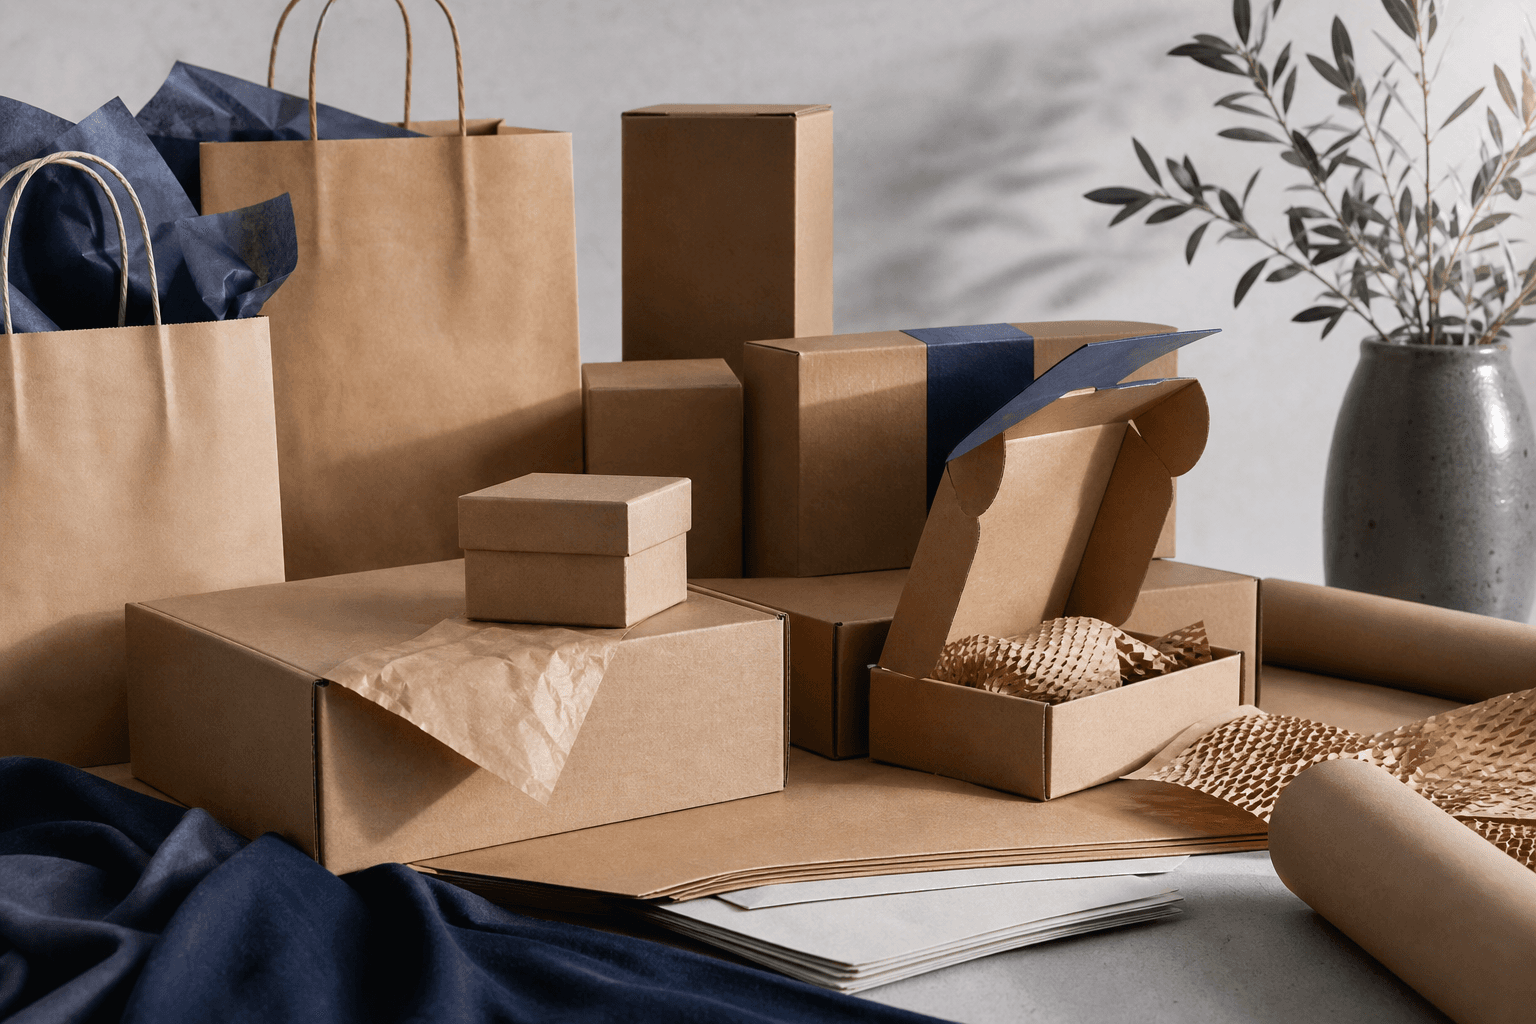
Lorsque vous entendez la phrase « stock de carton kraft » de la bouche de votre fournisseur en sourçant l'emballage d'une marque cosmétique ou alimentaire, vous hochez la tête, mais trois questions restent sans réponse en vous : ce kraft paraîtra-t-il suffisamment premium, tiendra-t-il face à l'humidité pendant l'expédition, et ce que deux fournisseurs différents appellent « kraft » aura-t-il le même aspect ? La réponse à la question qu'est-ce que le papier kraft est bien plus multicouche que ne le pensent la plupart des responsables de marque — et ces couches déterminent directement la façon dont votre produit apparaîtra en rayon, dans le colis ou dans la vidéo d'unboxing.
À l'échelle sectorielle, ce matériau n'est pas une niche, c'est une colonne vertébrale. Selon les données de l'Agence européenne pour l'environnement, le papier et le carton représentent environ un tiers en poids de l'ensemble des déchets d'emballage dans l'UE — devant le plastique et le métal. Malgré cela, la grande majorité des briefs de marque commandent du kraft sans préciser la longueur de fibre, la tolérance de grammage ou les besoins en barrière. Ce guide vous accompagnera dans l'ordre suivant : science des matériaux → choix de variante → performance en conditions réelles → langage de cahier des charges → allégations de durabilité → erreurs courantes.
Sommaire
- Qu'est-ce que le papier kraft et qu'est-ce qui le distingue du papier ordinaire ?
- Types de papier kraft — La vraie différence entre non blanchi, blanchi, fibre vierge et recyclé
- La vraie performance du papier kraft — Scénarios d'humidité, de température, de gras et de choc
- Grammage, surface et couleur — Spécifier correctement le papier kraft
- Usage stratégique du papier kraft selon les catégories de marque
- Allégations de durabilité et certifications — Ce que « kraft éco » signifie réellement
- Les 7 erreurs coûteuses des marques dans le choix du papier kraft
Qu'est-ce que le papier kraft et qu'est-ce qui le distingue du papier ordinaire ?
La réponse technique à la question qu'est-ce que le papier kraft est brève : c'est un papier d'emballage à fibres longues et haute résistance, produit en traitant des copeaux de bois par le procédé de cuisson au sulfate (kraft) dans une solution d'hydroxyde de sodium et de sulfure de sodium, séparant ainsi la lignine de la fibre de cellulose. Mais cette définition masque la véritable décision d'ingénierie qui distingue le kraft des autres papiers — le fait que le procédé de cuisson préserve ou non la fibre.
La différence fondamentale entre le procédé au sulfate (kraft) et les procédés mécaniques ou au sulfite commence ici. Dans la cuisson kraft, la lignine est chimiquement dissoute mais les fibres de cellulose sont largement préservées. Le procédé mécanique, lui, produit la pâte en broyant physiquement les copeaux de bois ; les fibres se brisent, la longueur moyenne des fibres diminue. Résultat : la résistance du papier kraft ne provient pas d'additifs chimiques ajoutés, mais de sa structure fibreuse préservée. Comme le souligne le Dr Martin Hubbe, l'une des figures de proue du domaine de la science de la pâte et du papier à l'Université NC State, dans ses travaux sur les liaisons fibre-fibre, les longues fibres de résineux (softwood) s'entremêlent mieux ; cela augmente directement la résistance à la traction (tensile) et au déchirement (tear).
C'est pourquoi les usages du kraft critiques en résistance reposent principalement sur des pâtes de résineux à fibres longues comme le pin et l'épicéa. Ce mélange apparaît clairement dans les documents produits des fournisseurs sectoriels turcs : la pâte de feuillu (hardwood) est mélangée pour la qualité de surface ou le coût, mais le résineux domine dans les structures nécessitant une forte capacité de charge.
La question de la couleur s'éclaircit également ici. Le procédé kraft n'élimine pas totalement la lignine — la teinte brune résiduelle provient de l'oxydation de la lignine restante. C'est pourquoi la blancheur ISO du kraft non blanchi se situe dans la plage de 20–30 % ; le kraft entièrement blanchi (white top kraft liner ou SBS) atteint quant à lui une blancheur ISO de 80–90 % selon les normes de mesure de blancheur TAPPI. Le choix d'une marque de préférer un kraft « blanc papier bureau » plutôt qu'un « brun naturel » ne change pas la structure fibreuse mais entraîne une charge supplémentaire de procédés chimiques.
La différence de résistance est également concrète en chiffres. Selon les données du Nordic Pulp & Paper Research Journal, les papiers kraft sack de la plage 70–90 g/m² atteignent une résistance à la traction de 6–9 kN/m, tandis que les papiers d'emballage recyclés de grammage similaire restent dans la bande de 3–5 kN/m. Cette différence explique pourquoi le kraft vierge (fibre première) est privilégié dans les colis e-commerce à contenu lourd et les sacs sack kraft — une même protection est assurée avec un kraft plus fin, soit moins de matière première, un fret plus faible et une empreinte carbone réduite.
Signification pratique pour votre marque : le kraft n'est pas qu'un simple papier, c'est un substrat d'ingénierie au ratio résistance/poids élevé. C'est pourquoi comprendre sa place dans l'écosystème des matériaux d'emballage constitue un point de départ critique pour comparer le kraft aux autres alternatives en carton et en plastique.
Une dernière note sur la perception tactile : le même kraft 120 gsm peut donner une sensation « artisanale/fait main » comme « industrielle/brute » selon le traitement de surface. Les variables qui régissent cette différence — calandrage, gaufrage, couchage — seront abordées dans la quatrième partie, dans la spécification du grammage et de la surface.
La résistance du papier kraft ne provient pas des produits chimiques ajoutés, mais de la façon dont le procédé de cuisson préserve la longueur des fibres — c'est-à-dire qu'il est réellement plus solide que la pâte recyclée ordinaire, pas seulement en apparence.
Types de papier kraft — La vraie différence entre non blanchi, blanchi, fibre vierge et recyclé
« Papier kraft » est un terme générique ; la décision d'achat se prend sur quatre axes — état de blanchiment, source de pâte, grammage et couchage. Cette section compare les deux premiers axes, car ces deux domaines manquent dans la quasi-totalité des briefs de marque.
| Critère | Kraft non blanchi | Kraft blanchi | Kraft vierge | Kraft recyclé |
|---|---|---|---|---|
| Teinte visuelle | Brun naturel, 20–30 % ISO | Blanc/crème, 80–90 % ISO | Brun uniforme | Foncé, taché, hétérogène |
| Traction (70–90 gsm) | 6–9 kN/m | 5–8 kN/m | 6–9 kN/m | 3–5 kN/m |
| Différence d'éclatement | Référence | Légèrement inférieur | 20–40 % supérieur | 60–75 % de la référence |
| Netteté d'impression | Mat, fort décalage de teinte | Proche du whiteboard | Élevée | Faible-moyenne |
| Usage typique | Alimentaire artisanal, cosmétique éco | Cosmétique de luxe, bijoux | E-commerce lourd, sack | Colis axé coût |
Le kraft non blanchi conserve sa teinte brune naturelle issue de l'oxydation de la lignine. L'étape de blanchiment étant omise, il ne comporte pas de produits chimiques chlorés ou peroxydés supplémentaires. Le kraft blanchi offre en revanche une surface d'un blanc pur au prix de la rupture d'une partie des fibres ; l'impression CMJN et pantone s'y pose avec une précision proche du whiteboard. Le kraft vierge (fibre première) est produit à partir de pâte de résineux fraîche — ses valeurs d'éclatement et de traction sont les plus élevées ; c'est pourquoi il domine dans les liners extérieurs de l'e-commerce. Le kraft recyclé est quant à lui produit à partir de fibres kraft récupérées ; à chaque cycle, la fibre raccourcit, la résistance diminue, mais l'avantage de détournement des déchets est concret.
Associer ces variantes à des personas de marque accélère le processus de décision. Pour la marque « Artisanal Naturel » (torréfacteur de café, chocolat de boutique, cosmétique naturel), le kraft non blanchi 120–150 gsm est le bon choix — les études de perception des consommateurs publiées dans le Journal of Cleaner Production et Packaging Technology and Science montrent que le kraft brun renforce nettement la perception « naturel » et « respectueux de l'environnement » par rapport aux substrats blancs. Pour la marque « Luxe Minimaliste » (soins de la peau premium, parfum), on préfère le kraft blanchi ; mais il faut indiquer de manière transparente que ce choix comporte une charge énergétique supplémentaire de blanchiment sans chlore.
Pour la marque « E-commerce Lourd » (électronique, articles ménagers), un liner extérieur en kraft vierge est logique — comme sa résistance à l'éclatement est de 20–40 % supérieure, il réduit de façon mesurable le taux de dommages d'expédition. La marque « Axée Économie Circulaire » (DTC priorisant la durabilité) choisit quant à elle la combinaison kraft recyclé + grammage plus élevé compensatoire ; la perte de résistance est acceptée, mais l'avantage d'économie de matière et de faible CO₂ fossile/kg est préservé.
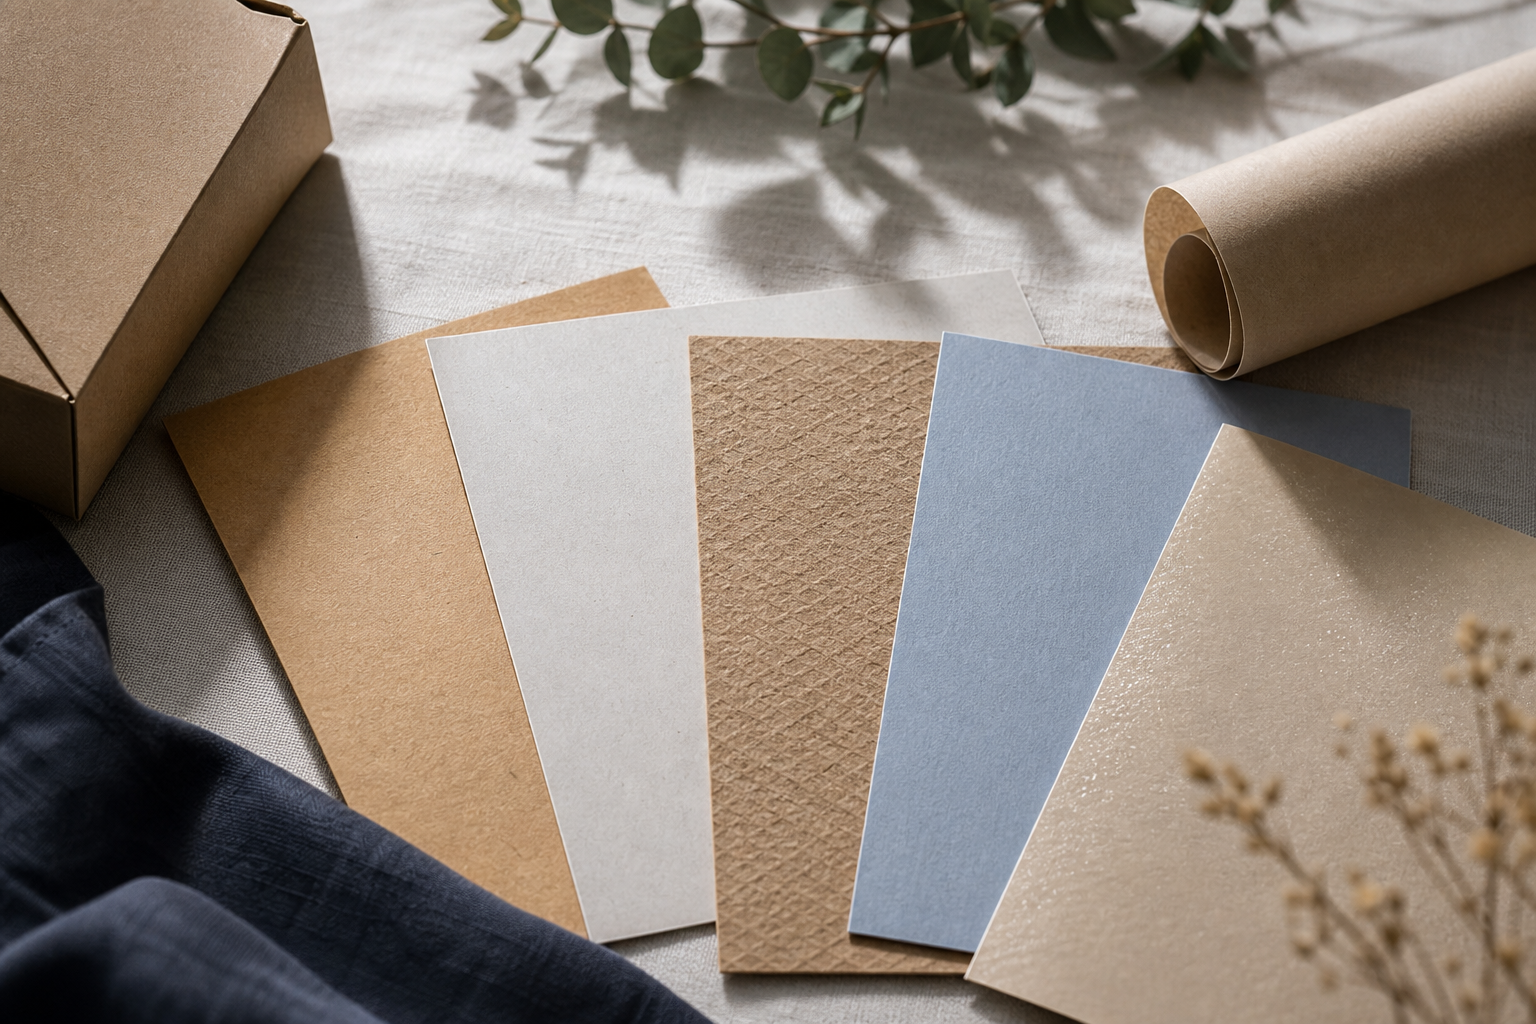
Le « kraft non blanchi » porte le même nom chez deux fournisseurs mais n'a pas le même aspect — la différence de blancheur, de teinte et de surface apparaît de manière visible dans le produit fini.
La vraie performance du papier kraft — Scénarios d'humidité, de température, de gras et de choc
Les catalogues fournisseurs commercialisent le kraft le plus souvent comme « résistant et résistant à l'eau » — un vendor turc décrit le kraft directement comme « résistant à l'eau » (Unipak Ambalaj, source vendor). Le comportement en laboratoire et l'expérience de terrain ne le confirment pas : le kraft non couché absorbe rapidement l'humidité, perd sa rigidité et se déforme sous forte humidité. Il est essentiel d'aborder la performance scénario par scénario.
Humidité et Humidité Relative (HR)
- La valeur Cobb60 du kraft non couché se mesure typiquement dans la plage 25–40 g/m² (ISO 535 méthode Cobb — quantité d'eau absorbée en 60 secondes, g/m²).
- Le kraft couché PE ou dispersion peut descendre jusqu'à <10 g/m² Cobb60.
- Seuils Cobb pratiques :
- Pour un carton pliant général, 25–40 g/m² est acceptable.
- Pour le colis extérieur d'aliments secs en climat humide, on vise <25 g/m².
- Pour les aliments gras ou les cosmétiques, <15 g/m² est impératif — cette bande nécessite un couchage.
- À forte HR, les fibres du kraft gonflent ; le rainage (crease) s'amollit, la boîte ne tient pas droite, la durée de vie en rayon diminue.
Stabilité en Température
- Le kraft convient généralement aux applications de remplissage à chaud (café, thé) ; mais en conditions de congélation, les fibres deviennent cassantes et le risque de fissuration du rainage augmente.
- La teneur en humidité en sortie de bobine est ciblée à 6–8 % selon les normes de fiches techniques mill TAPPI ; un écart par rapport à cette bande entraîne du curl (gondolage) et de la fissuration au pliage.
- Dans une chaîne logistique soumise à des variations de température extrêmes, le kraft doit être renforcé par un couchage ou une barrière intérieure.
Résistance au Gras et à la Graisse
- Le kraft non blanchi est naturellement poreux — ouvert au transfert de gras.
- Options de barrière : couchage PE, couchage à l'argile (clay), cire (wax), dispersion sans fluorochimiques. L'effet de chacune sur le flux de recyclage est différent ; ce trade-off est détaillé dans la section durabilité.
- Choisir un kraft sans barrière pour un contenu gras augmente de façon mesurable le taux de réclamations, même pour des marques à courte durée de vie en rayon.
Résistance à la Perforation et à la Compression
- Pour les boîtes e-commerce utilisant un liner kraft, les objectifs BCT (Box Compression Test) se situent généralement dans la plage 5–15 kN ; si l'on utilise un testliner recyclé au lieu d'un liner kraft vierge, un grammage plus élevé est nécessaire pour le même BCT.
- La norme de référence pour la mesure de la résistance au déchirement (tear) est TAPPI T 414, et pour la mesure de la traction, l'ISO 1924.
- Les marques ayant une chaîne d'expédition longue ne devraient pas valider un fournisseur sans avoir contractualisé le test BCT.

Grammage, surface et couleur — Spécifier correctement le papier kraft
Le même « kraft 120 gsm » se comporte différemment chez deux fournisseurs. Parce que la tolérance de grammage (généralement ±3–5 % dans l'application de l'ISO 536), le traitement de surface et la source de pâte ne sont pas fixés dans le cahier des charges. Si vous voulez vérifier comment votre brief est interprété du côté fournisseur, commencez par associer la bande de grammage à l'application.
| Bande de Grammage | Sensation d'Épaisseur | Application Typique | Comportement au Pliage | Impact Coût |
|---|---|---|---|---|
| 40–80 g/m² | Fin, type mouchoir | Enveloppe, calage intérieur, tissue | Pliage facile, risque de déchirement | Le plus bas |
| 70–90 g/m² | Souple, type sac | Sac à provisions, pochette | Pliage naturel, supporte les anses | Bas |
| 100–135 g/m² | Solide mais souple | Étiquette, carton pliant léger | Rainage net, pli propre | Moyen |
| 150–200 g/m² | Sensation de carte rigide | Pliant premium, sleeve | Creasing impératif | Moyen-élevé |
| 200–400+ g/m² | Carte épaisse / liner | Liner ondulé, mailer | Structure multicouche | Élevé |
Ces bandes coïncident avec les plages courantes rapportées dans les documents produits des fournisseurs sectoriels turcs (Packanya, A Kağıt, DEYAP) et sont indirectement confirmées par les gammes de produits des mills.
La décision de cahier des charges comporte trois axes critiques. Le premier est la surface et la texture : lisse (smooth) vs. gaufré lin (linen embossed) vs. kraft nervuré (ribbed). Encre mate + kraft mat = aspect premium ; vernis brillant + kraft mat = incohérence visuelle, car la brillance se pose non sur les crêtes des fibres mais dans les creux et donne un aspect tacheté. Le deuxième est les variantes de couleur : le brun naturel est la valeur par défaut ; un kraft teinté en couleurs pastel ou saturées augmente le coût d'environ 15–30 % (donnée indicative fournisseur). L'impression en pleine couverture décale la perception de couleur du brun sous-jacent dans les teintes claires — les études de printability de Packaging Technology and Science fournissent des deltas concrets pour ce décalage.
Le troisième est le langage du cahier des charges. Dans le brief que vous envoyez au fournisseur, ces cinq champs doivent être fixés : Grammage (gsm + tolérance %), État de blanchiment (unbleached / bleached / white top), Surface (smooth / textured / embossed), Couchage barrière (présent/absent + type), Exigence de certification (FSC / PEFC). Si l'un de ces cinq champs manque, les deux offres reçues ne peuvent pas être comparées techniquement entre elles.
Une dernière note sur l'unité de mesure : selon l'ISO 536, la méthode de mesure du grammage est une norme unique ; cependant, les fournisseurs nord-américains utilisent l'unité lb/1000 ft² avec le TAPPI T 410. Dans les achats internationaux, clarifiez cette conversion dans le brief — sinon le fournisseur pourrait répondre à votre attente de 120 gsm avec un basis weight proche de 80 gsm.
Usage stratégique du papier kraft selon les catégories de marque
Cette section relie les décisions techniques des sections précédentes à des scénarios de secteurs verticaux. Parcourons cinq familles de produits pour voir comment le kraft se positionne dans chaque catégorie de marque.
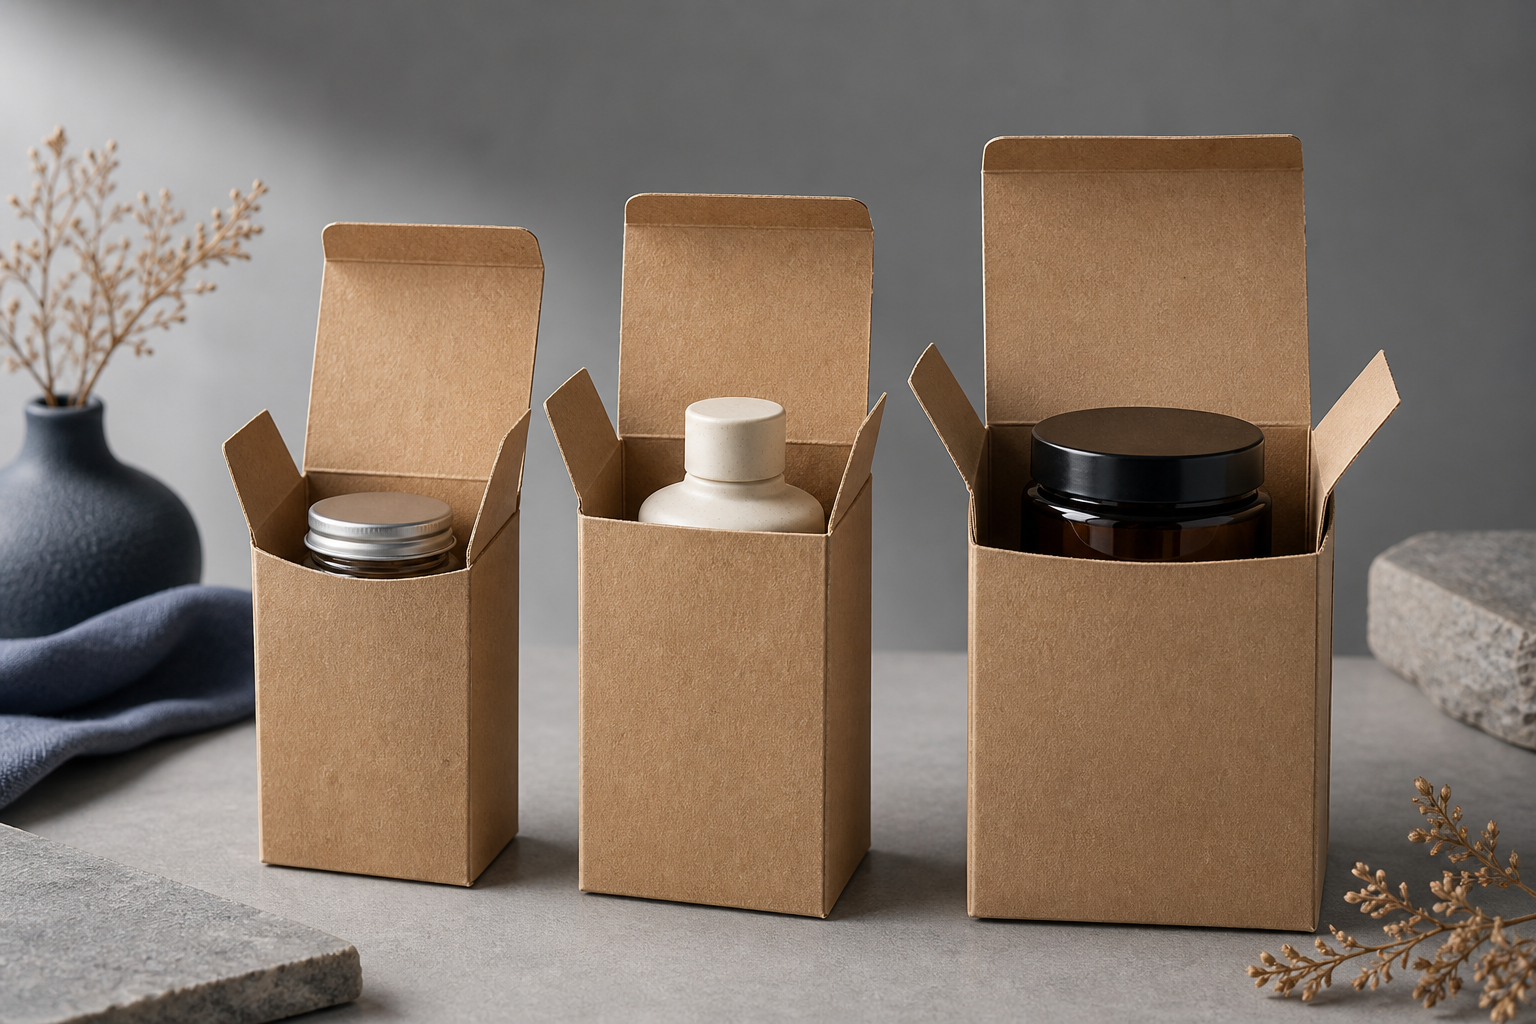
Carton pliant (alimentaire premium, cosmétique, compléments) : Pour un positionnement éco, le kraft non blanchi 120–160 gsm est le choix naturel. Pour les marques exigeant une sensation de carte blanche de luxe, le kraft blanchi + spot UV est la combinaison naturelle. En chaîne du froid, l'ajout d'une barrière contre l'humidité est impératif — sans objectif de Cobb60 <25 g/m², la durée de vie en rayon se dégrade.
Boîte ondulée (unboxing et expédition e-commerce) : Pour le luxe du premier unboxing et le contenu lourd premium, un liner extérieur en kraft vierge ; sa résistance à l'éclatement est de 20–40 % supérieure. Pour les marques priorisant la durabilité, un ondulé à haute teneur recyclée — selon les données de CEPI et du European Paper Recycling Council, l'ondulé européen atteint en moyenne 88–90 % de contenu recyclé. La combinaison de liners est déterminée en fonction de l'objectif BCT de 5–15 kN.
Sac papier (retail, cadeau, GWP) : Pour un positionnement artisanal/boutique, un 80–100 gsm non blanchi + anse torsadée est la bonne esthétique. Pour un positionnement corporate/minimaliste, un kraft blanc blanchi + anse à ruban plat. Dans les deux cas, la résistance à la traction de l'anse doit être spécifiée — ce test est oublié dans 80 % des briefs.
Étiquette et sticker : Une étiquette à surface kraft (kraft-faced label) crée un univers de marque cohérent avec le carton pliant, l'ondulé et le mailer. L'impression par transfert thermique impose des limitations sur le kraft ; l'impression mate plate ou le letterpress est un choix plus sûr.
Papier de soie, enveloppe mailer, carte de remerciement : Le tissue kraft 40–80 gsm fonctionne comme calage intérieur ; l'enveloppe mailer kraft 200+ gsm est économique pour les produits légers ; la carte de remerciement kraft assure une continuité tactile avec encre mate + texture légère.
Il faut aussi parler clairement des cas où le kraft n'est pas la réponse. Pour les produits d'hygiène (forte humidité, conditions de chaleur), le kraft seul est insuffisant. Un contenu liquide ou gras ne peut pas s'appuyer sur le kraft sans barrière. Pour un contenu lourd de 5 kg+, une structure en ondulé kraft simple couche est structurellement risquée ; une double cannelure est nécessaire. Dans les emballages à vitrine nécessitant de la transparence, le kraft ne fonctionne pas sans fenêtre.
À ce stade, la chaîne cahier des charges–prototype–production devient critique. Quand le choix du kraft est mal fait, le coût de correction signifie une réimpression ; c'est pourquoi les équipes travaillant côté marque contractualisent généralement les couches suivantes : prototypage à l'identique avec la variante kraft recommandée (échantillon physique sous 7–15 jours ouvrés), proofing couleur-exact sur kraft (le décalage CMJN du substrat brun devient visible à l'avance), validation d'usine (la chaîne d'approvisionnement kraft porte-t-elle réellement les allégations FSC/PEFC) et devis sous 24 heures avec le détail de la variante kraft fixé. Le fait que des orchestrateurs end-to-end comme Kosapack assurent ce processus est une structure conçue pour repousser les surprises post-production du côté fournisseur.
La vraie valeur du kraft ne réside pas dans le fait d'être « brun et naturel » — mais dans la capacité de la marque à verrouiller la bonne variante, le bon grammage et la bonne barrière dans un seul cahier des charges.
Allégations de durabilité et certifications — Ce que « kraft éco » signifie réellement
L'équation kraft + brun = durable est fréquemment utilisée dans la communication de marque. Le Dr Kirsi Niinimäki de l'Université Aalto souligne qu'il s'agit d'une simplification : l'impact environnemental réel dépend de la gestion forestière, du mix énergétique du mill et des processus de fin de vie — pas de la couleur du substrat. L'expert en durabilité Scot Case, co-auteur de The Sins of Greenwashing, qualifie quant à lui les allégations « 100 % recyclable » faites sans divulguer la barrière PE d'exemple classique de greenwashing dans les rapports TerraChoice/UL Environment. Positionner le kraft comme « éco » sans tester votre communication de marque face à ces deux cadres crée un risque à terme.
Recyclabilité et fin de vie
- Les fibres de cellulose résistent à 5–7 cycles de recyclage ; ensuite la fibre raccourcit trop et est orientée vers des produits comme les serviettes ou l'isolation (consensus European Paper Recycling Council et TAPPI).
- Le kraft couché PE, aluminium ou dispersion complexe est considéré comme composite ; il peut être traité comme résiduel, non dans le flux standard de papier des MRF (installation de récupération de matières).
- Règle pratique : la recyclabilité du kraft ne vient pas de son apparence de kraft, mais de la compatibilité de flux du couchage.
Empreinte carbone
- La cuisson kraft est un procédé énergivore, mais les mills utilisent généralement de la biomasse ou de la chaleur récupérée ; c'est pourquoi la source du mill détermine largement l'intensité carbone.
- Le kraft non blanchi, ne comportant pas de produits chimiques de blanchiment supplémentaires, est typiquement inférieur au kraft blanchi en termes de CO₂ fossile/kg (Pulp and Paper Canada, monographies de blanchiment TAPPI).
- Les études ACV montrent que l'énergie et les émissions par tonne du kraft vierge peuvent être supérieures à celles des liners à haute teneur recyclée selon le mix énergétique du mill et la distance de transport (Journal of Industrial Ecology, Journal of Cleaner Production).
Normes forestières et de certification
- FSC (Forest Stewardship Council) et PEFC attestent la gestion forestière responsable et la chaîne de contrôle (chain-of-custody) — pas le procédé de cuisson kraft.
- Erreur courante : l'allégation « nous utilisons du kraft certifié FSC » n'autorise le produit à porter le logo FSC que si toute la chaîne d'approvisionnement (mill → converter → printer → orchestrateur) est sous chain-of-custody. Si un seul maillon manque, l'allégation est invalide.
- Si vous allez exiger FSC/PEFC dans le brief fournisseur, demandez aussi le numéro de chain-of-custody ; le nom ne suffit pas.
Kraft recyclé vs. vierge — positionnement circulaire
- Kraft recyclé : véritable avantage de détournement des déchets, CO₂ fossile/kg plus faible, mais grammage compensatoire pour la faible résistance.
- Kraft vierge : ressource renouvelable, haute résistance, mais procédé énergivore.
- Recommandation de communication de marque : plutôt que de commercialiser l'un ou l'autre de manière exagérée, appuyez-vous sur des métriques concrètes — numéro de certification FSC, % de contenu recyclé, valeur Cobb60, donnée de CO₂e par tonne. Une allégation sans chiffre est faible ; elle est exposée à la critique du greenwashing.

Les 7 erreurs coûteuses des marques dans le choix du papier kraft et les questions à poser au fournisseur
Cette liste rassemble les erreurs que nous voyons revenir sans cesse dans les briefs des brand managers lors des processus d'approvisionnement et de prototypage. Chaque point se termine par la bonne question à poser au fournisseur au stade de l'offre non signée. Utilisez cette checklist avant de valider un prix — corriger a posteriori coûte plusieurs fois le coût de production.
1. Demander le grammage avec la mauvaise unité.
gsm (g/m²), calibre (mm) et basis weight (lb/1000 ft²) sont des choses différentes. Le gsm avec l'ISO 536 est la norme internationale ; le lb/1000 ft² est utilisé en Amérique du Nord avec le TAPPI T 410. Le même chiffre exprime une épaisseur totalement différente dans les deux unités.
Demandez au fournisseur : « Dans quelle bande de gsm se situe le kraft proposé et quelle est la tolérance de grammage à ±quel pourcentage ? »
2. Faire l'hypothèse « kraft naturel ».
Placés côte à côte, les échantillons de « kraft non blanchi 120 gsm » de deux fournisseurs peuvent apparaître visuellement différents. La valeur de blancheur ISO, la source de pâte (ratio softwood/hardwood) et la différence de traitement de surface sont visibles à l'œil nu dans le produit fini.
Demandez au fournisseur : « Quelle est la valeur de blancheur ISO et le ratio de source de pâte softwood/hardwood pour ce kraft ? »
3. Sauter la barrière pour un produit sensible à l'humidité.
Kraft non couché + forte HR = plissement, ramollissement du rainage, dommage produit, retrait du rayon. La plage Cobb60 25–40 g/m² est typique du non couché ; en climat humide vous devez viser <25, avec un contenu gras <15.
Demandez au fournisseur : « Quelle est la valeur Cobb60 en g/m² pour ce kraft ? Quelles options de couchage barrière proposez-vous et quel est l'effet de chacune sur le flux de recyclage ? »
4. Ignorer l'incompatibilité encre–surface.
L'encre mate est terne sur le kraft ; le vernis brillant apparaît taché et inégal sur le kraft. Quand la validation du design est donnée à partir d'un proof numérique, le décalage de couleur du substrat kraft n'est pas pris en compte.
Demandez au fournisseur : « Puis-je obtenir un proof d'impression physique couleur-exact sur le kraft que vous recommandez, et ce proof proviendra-t-il de la même bobine que le lot de production ? »
5. Faire l'allégation FSC sans chain-of-custody.
L'allégation « nous utilisons du kraft FSC » ne signifie pas à elle seule que votre emballage est certifié FSC. Tous les maillons, y compris le mill, le converter, le printer et l'orchestrateur, doivent être sous chain-of-custody.
Demandez au fournisseur : « Pouvez-vous partager les numéros de chain-of-custody du mill jusqu'au produit fini et avons-nous le droit d'imprimer le logo FSC sur le produit fini ? »
6. Confondre « kraft recyclé » et « fait à partir de carton recyclé ».
Le kraft recyclé est un kraft à procédé vierge produit à partir de fibres kraft récupérées — fibre propre, qualité contrôlée. Le stock de carton recyclé provient quant à lui d'un flux de déchets mixte ; qualité variable, plus fort tachage.
Demandez au fournisseur : « Quel est le pourcentage de contenu recyclé et de quelle source de fibre (post-consumer vs. pre-consumer) ? »
7. Reporter l'échantillon après le verrouillage du design.
La couleur, la sensation et le comportement d'impression du kraft ne sont pas prévisibles à l'écran. Prendre un échantillon physique avant la validation de production coûte bien moins que le coût d'une réimpression. Le délai standard de l'industrie est de 7–15 jours ouvrés ; un fournisseur qui comprime ce délai envoie généralement un mock-up qui ne reflète pas les conditions réelles de production.
Demandez au fournisseur : « En combien de temps un échantillon physique entièrement spécifié (grammage, blanchiment, surface, barrière, certification) peut-il être livré avant la validation de production et cet échantillon proviendra-t-il de la même bobine de mill que le lot de production ? »

Si les champs grammage, blanchiment, surface, barrière et certification ne sont pas fixés dans votre brief kraft — le « même kraft » que deux fournisseurs différents vous envoient peut être deux matériaux sans rapport l'un avec l'autre.