Cuando estás buscando embalaje para una marca de cosméticos o alimentación y escuchas de tu proveedor la frase "stock de cartón kraft", asientes con la cabeza, pero por dentro te quedan tres preguntas sin responder: ¿Este kraft se sentirá lo suficientemente premium? ¿Resistirá la humedad durante el envío? Y ¿lo que dos proveedores distintos llaman "kraft" se verá igual? La respuesta a la pregunta qué es el papel kraft tiene muchas más capas de lo que la mayoría de los gerentes de marca imaginan — y esas capas determinan directamente cómo llega tu producto al estante, al envío o al video de unboxing.
A escala del sector, este material no es un nicho, es la columna vertebral. Según datos de la Agencia Europea de Medio Ambiente, el papel y el cartón constituyen aproximadamente un tercio del peso total de todos los residuos de embalaje en la UE — por delante del plástico y el metal. A pesar de esto, gran parte de los briefs de marca piden kraft sin especificar longitud de fibra, tolerancia de gramaje o necesidad de barrera. Esta guía te llevará en este orden: ciencia de materiales → selección de variante → rendimiento en el mundo real → lenguaje de especificación → afirmaciones de sostenibilidad → errores comunes.
Índice
- ¿Qué es el Papel Kraft y Qué lo Diferencia del Papel Común?
- Tipos de Papel Kraft — La Diferencia Real entre Sin Blanquear, Blanqueado, de Fibra Virgen y Reciclado
- El Rendimiento Real del Papel Kraft — Escenarios de Humedad, Temperatura, Grasa e Impacto
- Gramaje, Superficie y Color — Especificar Correctamente el Papel Kraft
- Uso Estratégico del Papel Kraft según las Categorías de Marca
- Afirmaciones de Sostenibilidad y Certificaciones — Qué Significa Realmente "Kraft Eco"
- Los 7 Errores Costosos que Cometen las Marcas al Elegir Papel Kraft
¿Qué es el Papel Kraft y Qué lo Diferencia del Papel Común?
La respuesta técnica a la pregunta qué es el papel kraft es breve: es un papel de embalaje de fibra larga y alta resistencia, producido procesando virutas de madera mediante el método de cocción de sulfato (kraft) en una solución de hidróxido de sodio y sulfuro de sodio, separando la lignina de la fibra de celulosa. Pero esta definición oculta la verdadera decisión de ingeniería que diferencia al kraft de otros papeles — si el proceso de cocción preserva o no la fibra.
La diferencia fundamental entre el proceso de sulfato (kraft) y los procesos mecánicos o de sulfito comienza aquí. En la cocción kraft, la lignina se disuelve químicamente pero las fibras de celulosa se preservan en gran medida. La pasta mecánica, en cambio, se produce moliendo físicamente las virutas de madera; las fibras se rompen y la longitud promedio de fibra disminuye. El resultado: la resistencia del papel kraft no proviene de aditivos químicos añadidos, sino de la estructura de fibra preservada. Como destaca el Dr. Martin Hubbe, uno de los nombres más destacados en el campo de Pulp and Paper Science de la Universidad Estatal de Carolina del Norte, en sus estudios sobre enlace de fibras, las fibras largas de softwood (madera blanda) se entrelazan mejor entre sí; esto aumenta directamente tanto la resistencia a la tracción (tensile) como la resistencia al desgarro (tear).
Por eso los usos críticos de resistencia del kraft se basan predominantemente en pastas de softwood de fibra larga como el pino y el abeto. En la documentación de producto de los proveedores del sector turco también se observa claramente esta mezcla: se combina pasta de hardwood (madera dura) por calidad de superficie o costo, pero en estructuras que requieren capacidad de transporte pesado predomina el softwood.
El tema del color también se aclara aquí. El proceso kraft no elimina por completo la lignina — el tono marrón restante proviene de la oxidación de la lignina remanente. Por eso el kraft sin blanquear tiene un brillo ISO en el rango del 20–30%; el kraft totalmente blanqueado (white top kraft liner o SBS), según los estándares de medición de brillo de TAPPI, alcanza un brillo ISO del 80–90%. Que una marca prefiera kraft "blanco de papel de oficina" en lugar de "marrón natural" no cambia la estructura de fibra pero conlleva una carga adicional de proceso químico.
La diferencia de resistencia también es concreta en cifras. Según datos del Nordic Pulp & Paper Research Journal, los papeles sack kraft en el rango de 70–90 g/m² alcanzan una resistencia a la tracción de 6–9 kN/m, mientras que los papeles de embalaje reciclados de gramaje similar se mantienen en la banda de 3–5 kN/m. Esta diferencia explica por qué el kraft virgen (de fibra virgen) es preferido en cajas de comercio electrónico con contenido pesado y en bolsas sack kraft — se logra la misma protección con un kraft más delgado, es decir, menos materia prima, menor flete, menor huella de carbono.
Significado práctico para tu marca: el kraft no es simplemente un papel, es un sustrato de ingeniería con una alta relación resistencia/peso. Por eso, entender su lugar en el ecosistema de materiales de embalaje es un punto de partida crítico al comparar el kraft con otras alternativas de cartón y plástico.
Una última nota sobre la percepción táctil: el mismo kraft de 120 gsm puede sentirse "artesanal/hecho a mano" o "industrial/rústico" según el tratamiento de superficie. Las variables que gobiernan esta diferencia — calandrado, embossing, recubrimiento — las abordaremos en la cuarta sección sobre especificación de gramaje y superficie.
La resistencia del papel kraft no proviene de químicos añadidos, sino de cómo el proceso de cocción preserva la longitud de la fibra — es decir, es genuinamente más fuerte que la pasta de reciclaje común, no solo en apariencia.
Tipos de Papel Kraft — La Diferencia Real entre Sin Blanquear, Blanqueado, de Fibra Virgen y Reciclado
"Papel kraft" es un término paraguas; la decisión de compra se toma sobre cuatro ejes — estado de blanqueo, origen de la pasta, gramaje y recubrimiento. Esta sección compara los primeros dos ejes, porque en casi todos los briefs de marca estas dos áreas están ausentes.
| Criterio | Kraft Sin Blanquear | Kraft Blanqueado | Kraft Virgen | Kraft Reciclado |
|---|---|---|---|---|
| Tono visual | Marrón natural, 20–30% ISO | Blanco/crema, 80–90% ISO | Marrón uniforme | Oscuro, manchado, heterogéneo |
| Tracción (70–90 gsm) | 6–9 kN/m | 5–8 kN/m | 6–9 kN/m | 3–5 kN/m |
| Diferencia de burst | Referencia | Ligeramente inferior | 20–40% más alta | 60–75% de la referencia |
| Nitidez de impresión | Mate, alto desplazamiento de tono | Cercana a whiteboard | Alta | Baja-media |
| Uso típico | Alimentación artesanal, cosmética eco | Cosmética de lujo, joyería | E-commerce pesado, sack | Cajas orientadas al costo |
El kraft sin blanquear conserva su tono marrón natural derivado de la oxidación de la lignina. Como se omite el paso de bleaching, no añade químicos adicionales de cloro o peróxido. El kraft blanqueado, en cambio, proporciona una superficie blanca pura a costa de romper parte de la fibra; la impresión CMYK y pantone se asienta sobre esta superficie con una precisión cercana a whiteboard. El kraft virgen (de fibra virgen) se produce a partir de pasta fresca de softwood — sus valores de burst y tracción son los más altos; por eso predomina en los liners exteriores de e-commerce. El kraft reciclado se produce a partir de fibra kraft recuperada; en cada ciclo la fibra se acorta, la resistencia disminuye, pero la ventaja de desviación de residuos es concreta.
Emparejar estas variantes con las personas de marca acelera el proceso de toma de decisiones. Para una marca "Artesanal Natural" (tostador de café, chocolate de boutique, cosmética natural) el kraft sin blanquear de 120–150 gsm es el lugar correcto — los estudios de percepción del consumidor publicados en Journal of Cleaner Production y Packaging Technology and Science muestran que el kraft marrón refuerza notablemente la percepción "natural" y "ecológica" en comparación con sustratos blancos. Para una marca "Lujo Minimalista" (cuidado premium de la piel, perfumería) se prefiere el kraft blanqueado; pero debe indicarse de forma transparente que esta elección conlleva una carga energética adicional de bleaching libre de cloro.
Para una marca "E-commerce Pesado" (electrónica, artículos para el hogar) el liner exterior de kraft virgen tiene sentido — al tener una resistencia al burst 20–40% mayor, reduce de forma medible la tasa de daños en el envío. Una marca "Enfocada en Economía Circular" (DTC con prioridad en sostenibilidad), en cambio, elige la combinación de kraft reciclado + gramaje más alto compensatorio; se acepta la pérdida de resistencia, pero se conserva la ventaja de ahorro de material y baja huella de CO₂ fósil/kg.
"Kraft sin blanquear" llega con el mismo nombre de dos proveedores pero no se ve igual — la diferencia de brillo, tono y superficie se manifiesta de forma visible en el producto final.
El Rendimiento Real del Papel Kraft — Escenarios de Humedad, Temperatura, Grasa e Impacto
Los catálogos de proveedores comercializan el kraft en su mayoría como "duradero y resistente al agua" — un proveedor turco define el kraft directamente como "resistente al agua" (Unipak Ambalaj, fuente del proveedor). El comportamiento de laboratorio y la experiencia de campo no respaldan esto: el kraft sin recubrimiento absorbe rápidamente la humedad, pierde su rigidez y se deforma bajo alta humedad. Es imprescindible abordar el rendimiento por escenario.
Humedad y Humedad Relativa (RH)
- El valor Cobb60 del kraft sin recubrimiento se mide típicamente en el rango de 25–40 g/m² (método Cobb de ISO 535 — cantidad de agua absorbida en 60 segundos, g/m²).
- El kraft recubierto con PE o dispersión puede bajar hasta <10 g/m² de Cobb60.
- Umbrales prácticos de Cobb:
- Para cartón plegable general es aceptable 25–40 g/m².
- Para caja exterior de alimentos secos en clima húmedo se apunta a <25 g/m².
- Para alimentos grasos o cosmética es obligatorio <15 g/m² — esta banda requiere recubrimiento.
- Bajo alta RH las fibras del kraft se hinchan; el hendido (crease) se ablanda, la caja no se mantiene erguida, la vida útil disminuye.
Estabilidad de Temperatura
- Para aplicaciones de llenado en caliente (café, té) el kraft es generalmente adecuado; pero en condiciones de congelación las fibras se vuelven frágiles y aumenta el riesgo de agrietamiento del hendido.
- El contenido de humedad a la salida del reel se apunta a 6–8% según los estándares de datasheet de mill de TAPPI; una desviación de esta banda provoca curl (rizado) y fold cracking.
- En una cadena logística que experimenta cambios extremos de temperatura, el kraft debe reforzarse con recubrimiento o barrera interna.
Resistencia al Aceite y la Grasa
- El kraft sin blanquear es naturalmente poroso — es susceptible a la transferencia de aceite.
- Opciones de barrera: recubrimiento de PE, recubrimiento de arcilla (clay), cera, dispersión libre de fluoroquímicos. Cada una tiene un efecto diferente sobre el flujo de reciclaje; este trade-off se detalla en la sección de sostenibilidad.
- Elegir kraft sin barrera para contenido graso aumenta de forma medible la tasa de quejas incluso en marcas con vida útil corta.
Resistencia a la Perforación y la Compresión
- Para cajas de e-commerce que usan kraft liner, los objetivos de BCT (Box Compression Test) están generalmente en el rango de 5–15 kN; si se usa testliner reciclado en lugar de kraft liner virgen, se requiere un gramaje más alto para el mismo BCT.
- El estándar de referencia para la medición de resistencia al desgarro (tear) es TAPPI T 414, y para la medición de tracción es ISO 1924.
- Las marcas con cadenas de envío largas no deben aprobar al proveedor sin haber vinculado el test BCT al contrato.

Gramaje, Superficie y Color — Especificar Correctamente el Papel Kraft
El mismo "kraft 120 gsm" se comporta de forma diferente en dos proveedores. Porque la tolerancia de gramaje (generalmente ±3–5% en la aplicación de ISO 536), el tratamiento de superficie y el origen de la pasta no están fijados en la especificación. Si quieres controlar cómo interpreta tu brief el lado del proveedor, empieza por emparejar la banda de gramaje con la aplicación.
| Banda de Gramaje | Sensación de Grosor | Aplicación Típica | Comportamiento de Plegado | Impacto en Costo |
|---|---|---|---|---|
| 40–80 g/m² | Delgado, similar a pañuelo | Envoltura, relleno interior, tissue | Plegado fácil, riesgo de desgarro | El más bajo |
| 70–90 g/m² | Flexible, tipo bolsa | Bolsa de compras, sobre | Plegado natural, soporta asa | Bajo |
| 100–135 g/m² | Robusto pero flexible | Etiqueta, cartón plegable ligero | Hendido nítido, doblez limpio | Medio |
| 150–200 g/m² | Sensación de cartón rígido | Plegable premium, sleeve | Creasing obligatorio | Medio-alto |
| 200–400+ g/m² | Cartón grueso / liner | Liner corrugado, mailer | Estructura multicapa | Alto |
Estas bandas coinciden con los rangos comunes reportados en la documentación de producto de los proveedores del sector turco (Packanya, A Kağıt, DEYAP) y se verifican indirectamente con las gamas de producto de los mills.
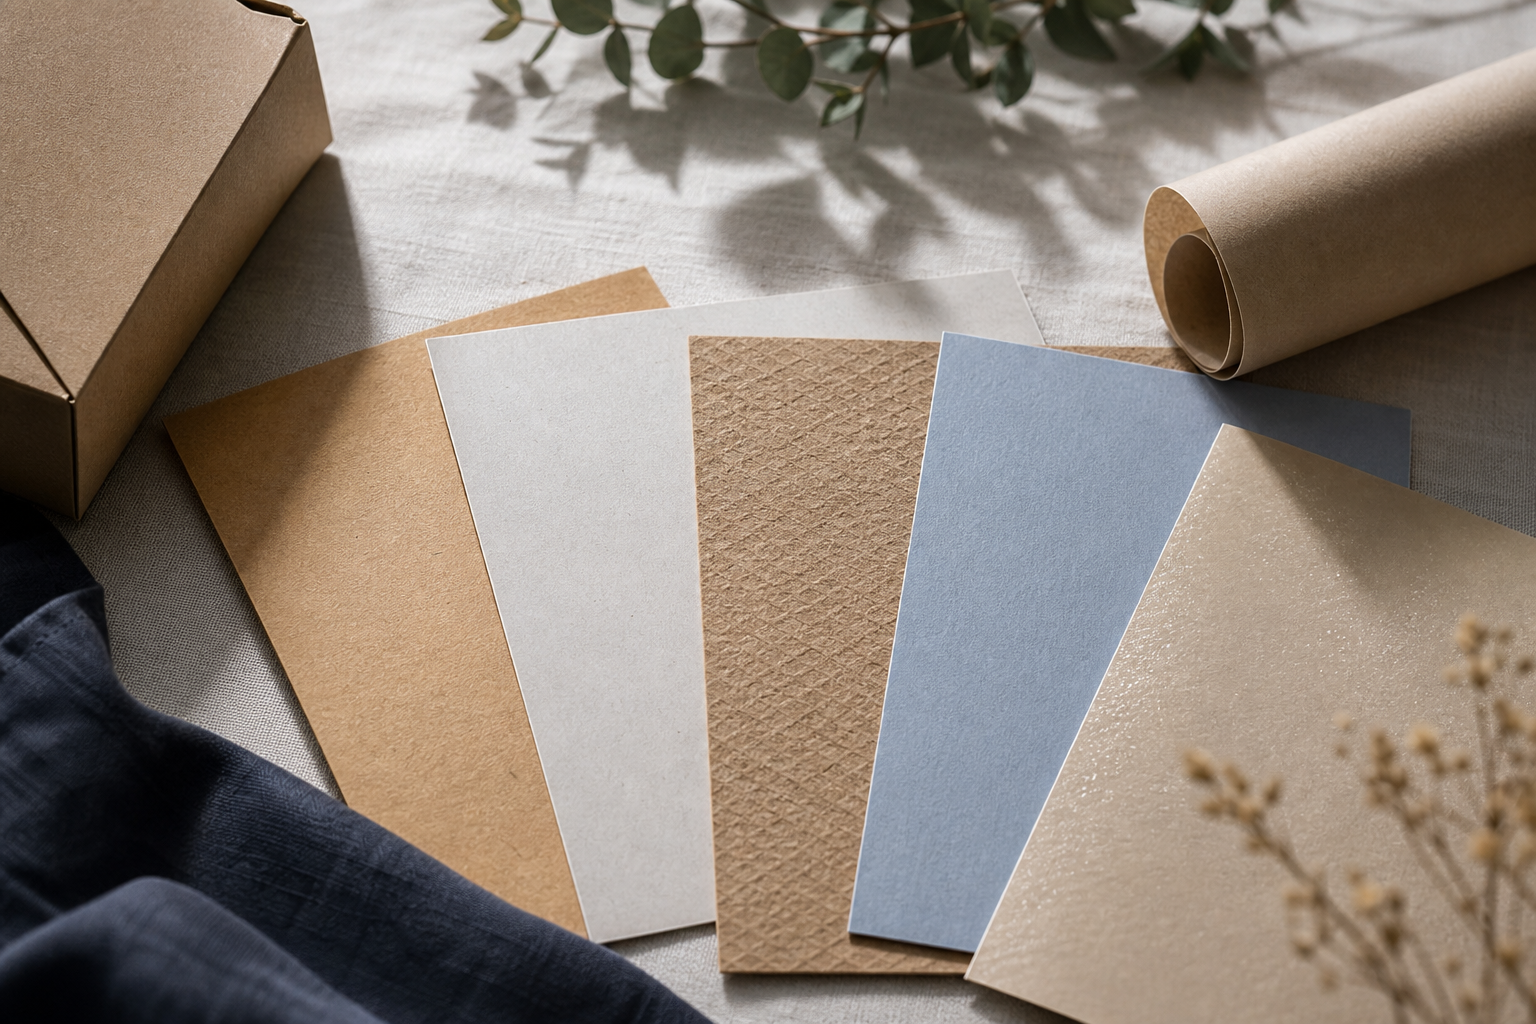
La decisión de especificación tiene tres ejes críticos. El primero es la superficie y textura: kraft liso (smooth) vs. linen embossed vs. ribbed. Tinta mate + kraft mate = apariencia premium; barniz brillante + kraft mate = inconsistencia visual, porque el brillo se asienta en los valles y no en las crestas de la fibra y se ve irregular. El segundo son las variantes de color: el marrón natural es el predeterminado; el kraft teñido en colores pastel o saturados aumenta el costo aproximadamente un 15–30% (dato indicativo del proveedor). La impresión de cobertura completa en tonos claros desplaza la percepción de color del marrón subyacente — los estudios de printability de Packaging Technology and Science ofrecen deltas concretos para este desplazamiento.
El tercero es el lenguaje de especificación. En el brief que envías al proveedor deben fijarse estos cinco campos: Gramaje (gsm + tolerancia %), Estado de blanqueo (unbleached / bleached / white top), Superficie (smooth / textured / embossed), Recubrimiento de barrera (sí/no + tipo), Requisito de certificación (FSC / PEFC). Si faltan estos cinco campos, las dos ofertas que recibas no pueden compararse técnicamente entre sí.
Una última nota sobre la unidad de medida: según ISO 536, el método de medición de gramaje es un único estándar; sin embargo, los proveedores de Norteamérica usan la unidad lb/1000 ft² con TAPPI T 410. En compras internacionales, aclara esta conversión en el brief — de lo contrario, el proveedor podría satisfacer tu expectativa de 120 gsm con un basis weight cercano a 80 gsm.
Uso Estratégico del Papel Kraft según las Categorías de Marca
Esta sección vincula las decisiones técnicas de las secciones anteriores con escenarios de sectores verticales. Recorramos cómo se posiciona el kraft en cada categoría de marca a través de cinco familias de productos.
Cartón plegable (alimentación premium, cosmética, suplementos): Para un posicionamiento eco, el kraft sin blanquear de 120–160 gsm es la elección natural. Para marcas que requieren la sensación de cartón blanco de lujo, la combinación de kraft blanqueado + spot UV es natural. En la cadena de frío es imprescindible añadir barrera de humedad — sin un objetivo de Cobb60 <25 g/m² la vida útil se desplaza.
Caja corrugada (unboxing y envío de e-commerce): Para el lujo del primer unboxing y contenido pesado premium, liner exterior de kraft virgen; resistencia al burst 20–40% mayor. Para marcas con prioridad en sostenibilidad, corrugado con alto contenido reciclado — según datos de CEPI y el European Paper Recycling Council, el corrugado europeo alcanza en promedio un contenido reciclado del 88–90%. La combinación de liner se determina según el objetivo de BCT de 5–15 kN.
Bolsa de papel (retail, regalo, GWP): Para el posicionamiento artesanal/boutique, el kraft sin blanquear de 80–100 gsm + asa retorcida es la estética correcta. Para el posicionamiento corporativo/minimalista, kraft blanco blanqueado + asa flat tape. En ambos casos debe especificarse la resistencia al tirón del asa — este test se olvida en el 80% de los briefs.
Etiqueta y sticker: La etiqueta con superficie kraft (kraft-faced label) crea un brand world consistente con el cartón plegable, el corrugado y el mailer. La impresión por transferencia térmica presenta limitaciones sobre el kraft; la impresión mate plana o la letterpress son opciones más seguras.
Papel tissue, sobre mailer, tarjeta de agradecimiento: El kraft tissue de 40–80 gsm funciona como relleno interior; el sobre mailer de kraft de 200+ gsm es económico para productos ligeros; la tarjeta de agradecimiento de kraft proporciona continuidad táctil con tinta mate + textura ligera.
También hay que hablar claramente de los casos en que el kraft no es la respuesta. Para productos de higiene (condiciones de alta humedad y calor) el kraft por sí solo es insuficiente. El contenido líquido o graso no puede confiar en el kraft sin barrera. Para contenido pesado de 5 kg+ el corrugado kraft de una sola capa es estructuralmente riesgoso; se requiere doble pared. En embalajes con ventana que requieren transparencia, el kraft no funciona sin ventana.
En este punto, la cadena especificación–prototipo–producción se vuelve crítica. Cuando la elección de kraft se hace mal, el costo de corrección significa reimpresión; por eso los equipos que trabajan del lado de la marca suelen vincular al contrato las siguientes capas: prototipado uno a uno con la variante de kraft propuesta (muestra física en 7–15 días hábiles), proofing con color preciso sobre el kraft (el desplazamiento CMYK del sustrato marrón se hace visible de antemano), verificación de fábrica (si la cadena de suministro del kraft realmente respalda las afirmaciones FSC/PEFC) y oferta en 24 horas con el detalle de la variante de kraft fijado. Que orquestadores end-to-end como Kosapack proporcionen este proceso es una estructura diseñada para trasladar las sorpresas post-producción al lado del proveedor.
El verdadero valor del kraft no está en ser "marrón y natural" — está en que la marca pueda fijar la variante correcta, el gramaje correcto y la barrera correcta en una única especificación.
Afirmaciones de Sostenibilidad y Certificaciones — Qué Significa Realmente "Kraft Eco"
La ecuación kraft + marrón = sostenible se usa con frecuencia en la comunicación de marca. La Dra. Kirsi Niinimäki, de la Universidad Aalto, destaca que esto es una simplificación: el impacto ambiental real depende de la gestión forestal, la matriz energética del mill y los procesos de fin de vida — no del color del sustrato. El experto en sostenibilidad Scot Case, coautor de The Sins of Greenwashing, define las afirmaciones de "100% reciclable" hechas sin declarar la barrera de PE como un ejemplo clásico de greenwashing en los informes de TerraChoice/UL Environment. Posicionar el kraft como "eco" sin poner a prueba tu comunicación de marca contra estos dos marcos genera riesgo a futuro.
Reciclabilidad y fin de vida
- Las fibras de celulosa resisten 5–7 ciclos de reciclaje; después la fibra se acorta demasiado y se redirige a productos de servilletas o aislamiento (consenso del European Paper Recycling Council y TAPPI).
- El kraft recubierto con PE, aluminio o dispersión compleja se considera compuesto; no entra en el flujo estándar de MRF (instalación de recuperación de materiales) de papel, sino que puede procesarse como residual.
- Regla práctica: la reciclabilidad del kraft no proviene de que parezca kraft, sino de la compatibilidad del recubrimiento con el flujo.
Huella de carbono
- La cocción kraft es un proceso intensivo en energía, pero los mills generalmente usan biomasa o calor recuperado; por eso la fuente del mill determina en gran medida la intensidad de carbono.
- El kraft sin blanquear, al no llevar químicos adicionales de bleaching, es típicamente más bajo en CO₂ fósil/kg que el kraft blanqueado (Pulp and Paper Canada, monografías de bleaching de TAPPI).
- Los estudios de LCA muestran que la energía y las emisiones por tonelada del kraft virgen pueden ser más altas que las de los liners con alto contenido reciclado, dependiendo de la matriz energética del mill y la distancia de transporte (Journal of Industrial Ecology, Journal of Cleaner Production).
Estándares forestales y de certificación
- FSC (Forest Stewardship Council) y PEFC verifican la gestión forestal responsable y la cadena de custodia (chain-of-custody) — no el proceso de cocción kraft.
- Error común: la afirmación "usamos kraft certificado FSC" solo permite que el producto lleve el logo FSC si toda la cadena de suministro (mill → converter → printer → orquestador) está bajo chain-of-custody. Si falta un solo eslabón, la afirmación es inválida.
- Si vas a pedir FSC/PEFC en el brief del proveedor, pide también el número de chain-of-custody; el nombre no basta.
Kraft reciclado vs. virgen — posicionamiento circular
- Kraft reciclado: ventaja real de desviación de residuos, menor CO₂ fósil/kg, pero gramaje compensatorio por la baja resistencia.
- Kraft virgen: recurso renovable, alta resistencia, pero proceso intensivo en energía.
- Recomendación de comunicación de marca: en lugar de comercializar de forma exagerada uno u otro, respáldalo con métricas concretas — número de certificación FSC, % de contenido reciclado, valor Cobb60, dato de CO₂e por tonelada. Una afirmación sin números es débil; queda expuesta a la crítica de greenwashing.

Los 7 Errores Costosos que Cometen las Marcas al Elegir Papel Kraft y las Preguntas que Debes Hacer al Proveedor
Esta lista recoge los errores que vemos una y otra vez en los briefs de los brand managers durante los procesos de suministro y prototipado. Cada punto termina con la pregunta correcta que hay que hacerle al proveedor en la fase de oferta antes de firmar. Usa esta lista de verificación antes de aprobar el precio — corregirlo después cuesta múltiplos del costo de producción.
1. Pedir el gramaje en la unidad equivocada.
gsm (g/m²), calibre (mm) y basis weight (lb/1000 ft²) son cosas diferentes. Con ISO 536, gsm es el estándar internacional; con TAPPI T 410 se usa lb/1000 ft² en Norteamérica. El mismo número expresa un grosor completamente diferente en cada unidad.
Pregunta al proveedor: "¿En qué banda de gsm está el kraft ofertado y cuál es la tolerancia de gramaje en ±porcentaje?"
2. Asumir "kraft natural".
Cuando se colocan lado a lado las muestras de "kraft sin blanquear 120 gsm" de dos proveedores, pueden verse visualmente diferentes. La diferencia en valor de brillo ISO, origen de la pasta (proporción softwood/hardwood) y tratamiento de superficie es visible a simple vista en el producto final.
Pregunta al proveedor: "¿Cuál es el valor de brillo ISO de este kraft y cuál es la proporción de origen de pasta softwood/hardwood?"
3. Omitir la barrera en un producto sensible a la humedad.
Kraft sin recubrimiento + alta RH = arrugas, ablandamiento del hendido, daño al producto, retirada del estante. El rango de Cobb60 de 25–40 g/m² es típico sin recubrimiento; en clima húmedo debes apuntar a <25, en contenido graso a <15.
Pregunta al proveedor: "¿Cuál es el valor Cobb60 de este kraft en g/m²? ¿Qué opciones de recubrimiento de barrera ofrecen y cuál es el efecto de cada una sobre el flujo de reciclaje?"
4. Ignorar la incompatibilidad tinta–superficie.
La tinta mate se ve apagada sobre el kraft; el barniz brillante se ve manchado e irregular sobre el kraft. Cuando la aprobación de diseño se da sobre un proof digital, no se tiene en cuenta el desplazamiento de color del sustrato kraft.
Pregunta al proveedor: "¿Puedo obtener un proof físico impreso con color preciso sobre el kraft propuesto, y ese proof vendrá del mismo reel que el lote de producción?"
5. Hacer la afirmación FSC sin chain-of-custody.
La afirmación "usamos kraft FSC" por sí sola no significa que tu embalaje esté certificado FSC. Todos los eslabones, incluidos mill, converter, printer y orquestador, deben estar bajo chain-of-custody.
Pregunta al proveedor: "¿Pueden compartir los números de chain-of-custody desde el mill hasta el producto final y tenemos derecho a imprimir el logo FSC en el producto final?"
6. Confundir "kraft reciclado" con "hecho de cartón reciclado".
El kraft reciclado es kraft de proceso virgen producido a partir de fibra kraft recuperada — fibra limpia, calidad controlada. El stock de cartón reciclado, en cambio, proviene de un flujo de residuos mixto; calidad variable, mayor manchado.
Pregunta al proveedor: "¿Cuál es el porcentaje de contenido reciclado y de qué fuente de fibra (post-consumo vs. pre-consumo)?"
7. Dejar la muestra para después del bloqueo del diseño.
El color, la sensación y el comportamiento de impresión del kraft no se pueden prever en pantalla. Obtener una muestra física antes de la aprobación de producción está muy por debajo del costo de una reimpresión. El tiempo estándar de la industria es de 7–15 días hábiles; el proveedor que comprime este plazo generalmente envía un mock-up, que no refleja las condiciones reales de producción.
Pregunta al proveedor: "¿En cuánto tiempo se puede entregar una muestra física con especificación completa (gramaje, blanqueo, superficie, barrera, certificación) antes de la aprobación de producción, y la muestra vendrá del mismo reel de mill que el lote de producción?"

Si en tu brief de kraft no están fijos los campos de gramaje, blanqueo, superficie, barrera y certificación — el "mismo kraft" que te envían dos proveedores distintos puede ser dos materiales que no tienen nada que ver entre sí.