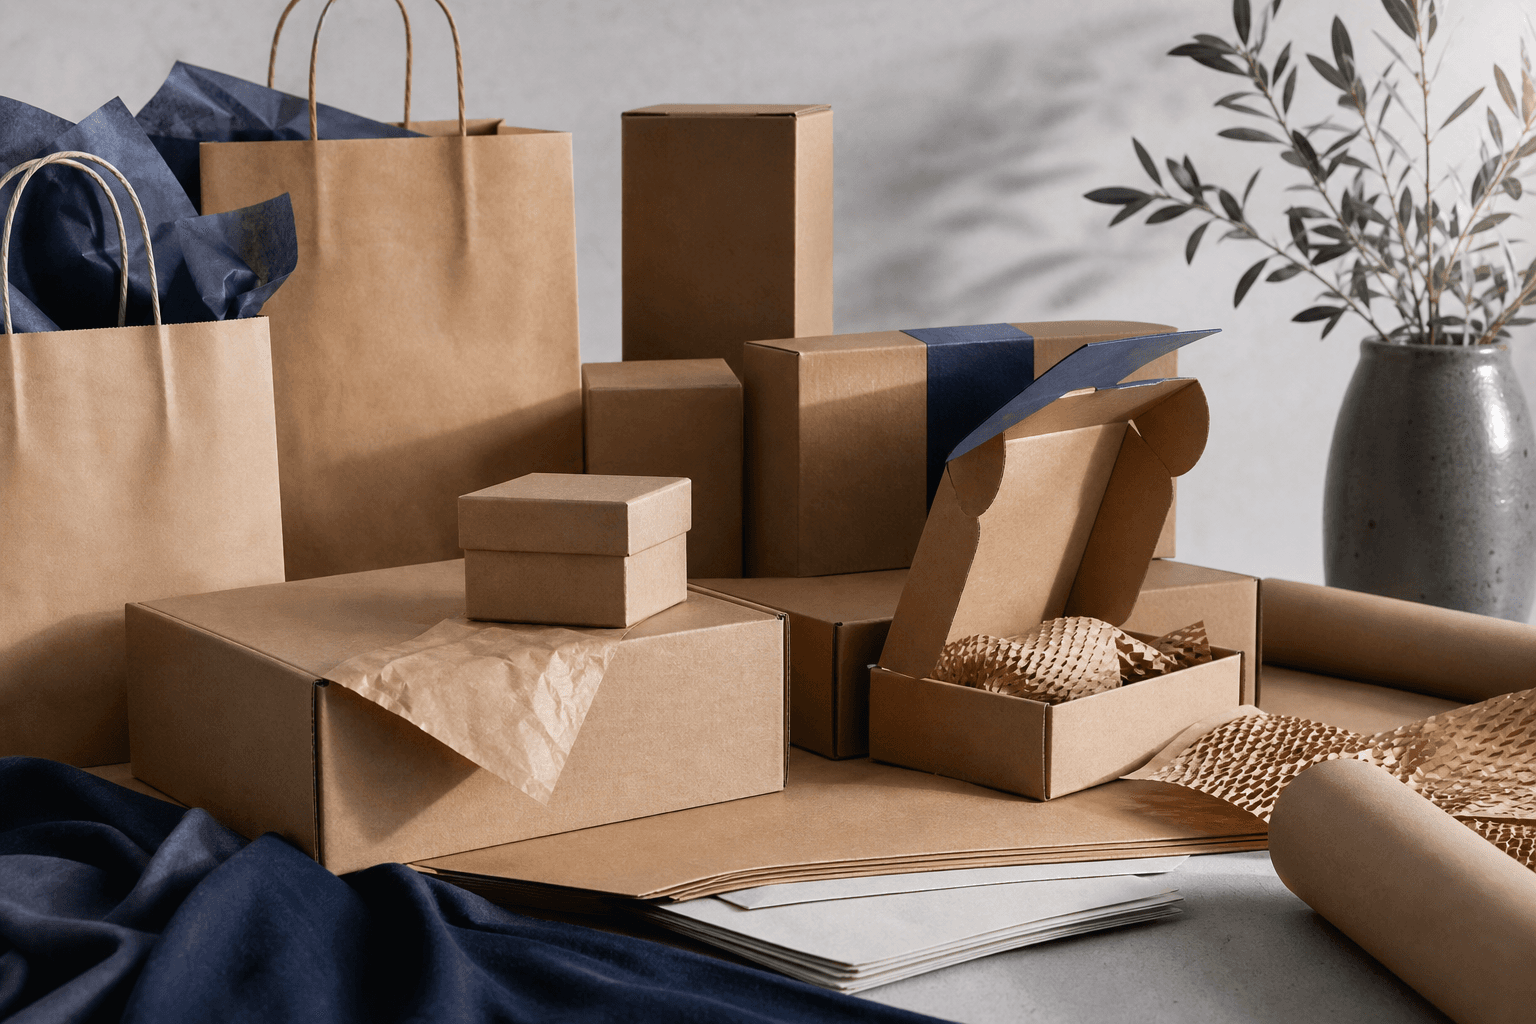
Заказывая упаковку для косметического или пищевого бренда и услышав от поставщика фразу «крафт-картон в наличии», вы киваете головой, но внутри остаются без ответа три вопроса: будет ли этот крафт достаточно премиальным на ощупь, выдержит ли он влагу при доставке и будет ли то, что два разных поставщика называют «крафтом», выглядеть одинаково? Ответ на вопрос что такое крафт-бумага гораздо многослойнее, чем думает большинство бренд-менеджеров — и эти слои напрямую определяют, как ваш продукт попадёт на полку, в доставку или в видео-распаковку.
В отраслевом масштабе этот материал не нишевый, а основа основ. По данным Европейского агентства по окружающей среде, бумага и картон составляют около трети по весу всех упаковочных отходов в ЕС — опережая пластик и металл. Несмотря на это, значительная часть брендовых брифов заказывает крафт без указания длины волокна, допуска по граммажу или потребности в барьере. Это руководство проведёт вас по маршруту: материаловедение → выбор варианта → реальные показатели → язык технического задания → заявления об экологичности → распространённые ошибки.
Содержание
- Что такое крафт-бумага и что отличает её от обычной бумаги?
- Виды крафт-бумаги — реальная разница между небелёной, белёной, первичной целлюлозой и вторичной
- Реальные показатели крафт-бумаги — сценарии влаги, температуры, жира и удара
- Граммаж, поверхность и цвет — правильное составление ТЗ на крафт-бумагу
- Стратегическое использование крафт-бумаги по категориям брендов
- Заявления об экологичности и сертификаты — что на самом деле означает «эко-крафт»
- 7 дорогостоящих ошибок брендов при выборе крафт-бумаги
Что такое крафт-бумага и что отличает её от обычной бумаги?
Технический ответ на вопрос что такое крафт-бумага короткий: это упаковочная бумага с длинными волокнами и высокой прочностью, получаемая путём обработки древесной щепы сульфатным (крафт) методом варки в растворе гидроксида натрия и сульфида натрия с отделением лигнина от целлюлозного волокна. Но это определение скрывает главное инженерное решение, отличающее крафт от других бумаг — сохраняет ли процесс варки волокно.
Именно здесь начинается ключевая разница между сульфатным (крафт) процессом и механическим или сульфитным процессами. При крафт-варке лигнин растворяется химически, но целлюлозные волокна в значительной степени сохраняются. Механическая же масса производится путём физического измельчения древесной щепы; волокна ломаются, средняя длина волокна снижается. В итоге: прочность крафт-бумаги происходит не от добавленных химических присадок, а от сохранённой структуры волокна. Как подчёркивает в своих исследованиях волоконных связей д-р Мартин Хуббе, один из ведущих специалистов в области Pulp and Paper Science из Университета штата Северная Каролина, длинные волокна хвойных пород (softwood) лучше переплетаются друг с другом; это напрямую повышает сопротивление как на растяжение (tensile), так и на разрыв (tear).
Именно поэтому виды применения крафта с критической прочностью преимущественно основаны на целлюлозе из хвойных пород с длинными волокнами, таких как сосна и ель. Эта смесь чётко видна и в документации турецких отраслевых поставщиков: для качества поверхности или снижения стоимости добавляется целлюлоза лиственных пород (hardwood), но в конструкциях, требующих высокой несущей способности, доминирует хвойная порода (softwood).
Здесь же проясняется вопрос цвета. Крафт-процесс не удаляет лигнин полностью — оставшийся коричневый оттенок происходит от окисления оставшегося лигнина. Поэтому ISO-белизна небелёного крафта находится в диапазоне 20–30%; полностью белёный крафт (white top kraft liner или SBS) достигает 80–90% ISO-белизны согласно стандартам измерения белизны TAPPI. Выбор бренда в пользу крафта «офисной бумажной белизны» вместо «натурального коричневого» не меняет структуру волокна, но несёт дополнительную нагрузку химического процесса.
Разница в прочности конкретна и в цифрах. По данным Nordic Pulp & Paper Research Journal, мешочная крафт-бумага в диапазоне 70–90 г/м² достигает сопротивления на растяжение 6–9 кН/м, тогда как вторичная упаковочная бумага сходного граммажа остаётся в диапазоне 3–5 кН/м. Эта разница объясняет, почему первичный (из первичной целлюлозы) крафт предпочитают в коробках e-commerce с тяжёлым содержимым и в мешочном крафте — тонким крафтом обеспечивается та же защита, то есть меньше сырья, ниже фрахт, ниже углеродный след.
Практический смысл для вашего бренда: крафт — это не просто бумага, а инженерный субстрат с высоким соотношением прочность/вес. Поэтому понимание его места в экосистеме упаковочных материалов — критически важная отправная точка при сравнении крафта с другими картонными и пластиковыми альтернативами.
Последнее замечание о тактильном восприятии: один и тот же крафт 120 г/м² в зависимости от обработки поверхности может ощущаться как «ручная работа/артизан» или как «промышленный/грубый». Переменные, управляющие этой разницей — каландрирование, тиснение, покрытие — мы рассмотрим в четвёртом разделе о ТЗ по граммажу и поверхности.
Прочность крафт-бумаги происходит не от добавленных химикатов, а от того, как процесс варки сохраняет длину волокна — то есть она действительно прочнее обычной вторичной массы, а не только внешне.
Виды крафт-бумаги — реальная разница между небелёной, белёной, первичной целлюлозой и вторичной
«Крафт-бумага» — зонтичный термин; решение о закупке принимается по четырём осям — состояние отбеливания, источник целлюлозы, граммаж и покрытие. Этот раздел сравнивает первые две оси, потому что практически во всех брендовых брифах именно этих двух областей не хватает.
| Критерий | Небелёный крафт | Белёный крафт | Первичный крафт (virgin) | Вторичный крафт |
|---|---|---|---|---|
| Визуальный тон | Натуральный коричневый, 20–30% ISO | Белый/кремовый, 80–90% ISO | Однородный коричневый | Тёмный, пятнистый, неоднородный |
| Сопротивление на растяжение (70–90 г/м²) | 6–9 кН/м | 5–8 кН/м | 6–9 кН/м | 3–5 кН/м |
| Разница по продавливанию (burst) | Референс | Немного ниже | На 20–40% выше | 60–75% от референса |
| Чёткость печати | Матовая, высокий сдвиг тона | Близко к whiteboard | Высокая | Низкая-средняя |
| Типичное применение | Артизанальные продукты, эко-косметика | Люксовая косметика, украшения | Тяжёлый e-commerce, мешки | Коробки с фокусом на стоимость |
Небелёный крафт сохраняет натуральный коричневый оттенок, обусловленный окислением лигнина. Поскольку этап отбеливания пропущен, он не несёт дополнительной химии хлора или пероксида. Белёный крафт же обеспечивает чисто белую поверхность ценой поломки части волокна; CMYK- и pantone-печать ложится на эту поверхность с точностью, близкой к whiteboard. Первичный крафт (из первичной целлюлозы) производится из свежей хвойной целлюлозы — показатели продавливания и растяжения самые высокие; поэтому он доминирует во внешних лайнерах e-commerce. Вторичный крафт же производится из восстановленного крафт-волокна; на каждом цикле волокно укорачивается, прочность падает, но преимущество отвода отходов конкретно.
Сопоставление этих вариантов с персонами брендов ускоряет процесс принятия решений. Для бренда «Артизан Натурал» (обжарщик кофе, бутиковый шоколад, натуральная косметика) небелёный крафт 120–150 г/м² — правильное место — исследования потребительского восприятия, опубликованные в Journal of Cleaner Production и Packaging Technology and Science, показывают, что коричневый крафт заметно усиливает восприятие «натуральности» и «экологичности» по сравнению с белыми субстратами. Для бренда «Люкс Минимализм» (премиальный уход за кожей, парфюмерия) предпочтителен белёный крафт; но следует прозрачно указывать, что этот выбор несёт дополнительную энергонагрузку бесхлорного отбеливания.
Для бренда «Тяжёлый e-commerce» (электроника, товары для дома) логичен внешний лайнер из первичного крафта — поскольку сопротивление продавливанию на 20–40% выше, он измеримо снижает уровень повреждений при доставке. Бренд «С фокусом на циркулярную экономику» (DTC с приоритетом устойчивости) же выбирает комбинацию вторичного крафта + компенсирующего более высокого граммажа; потеря прочности принимается, но сохраняются преимущества экономии материала и низкого ископаемого CO₂/кг.
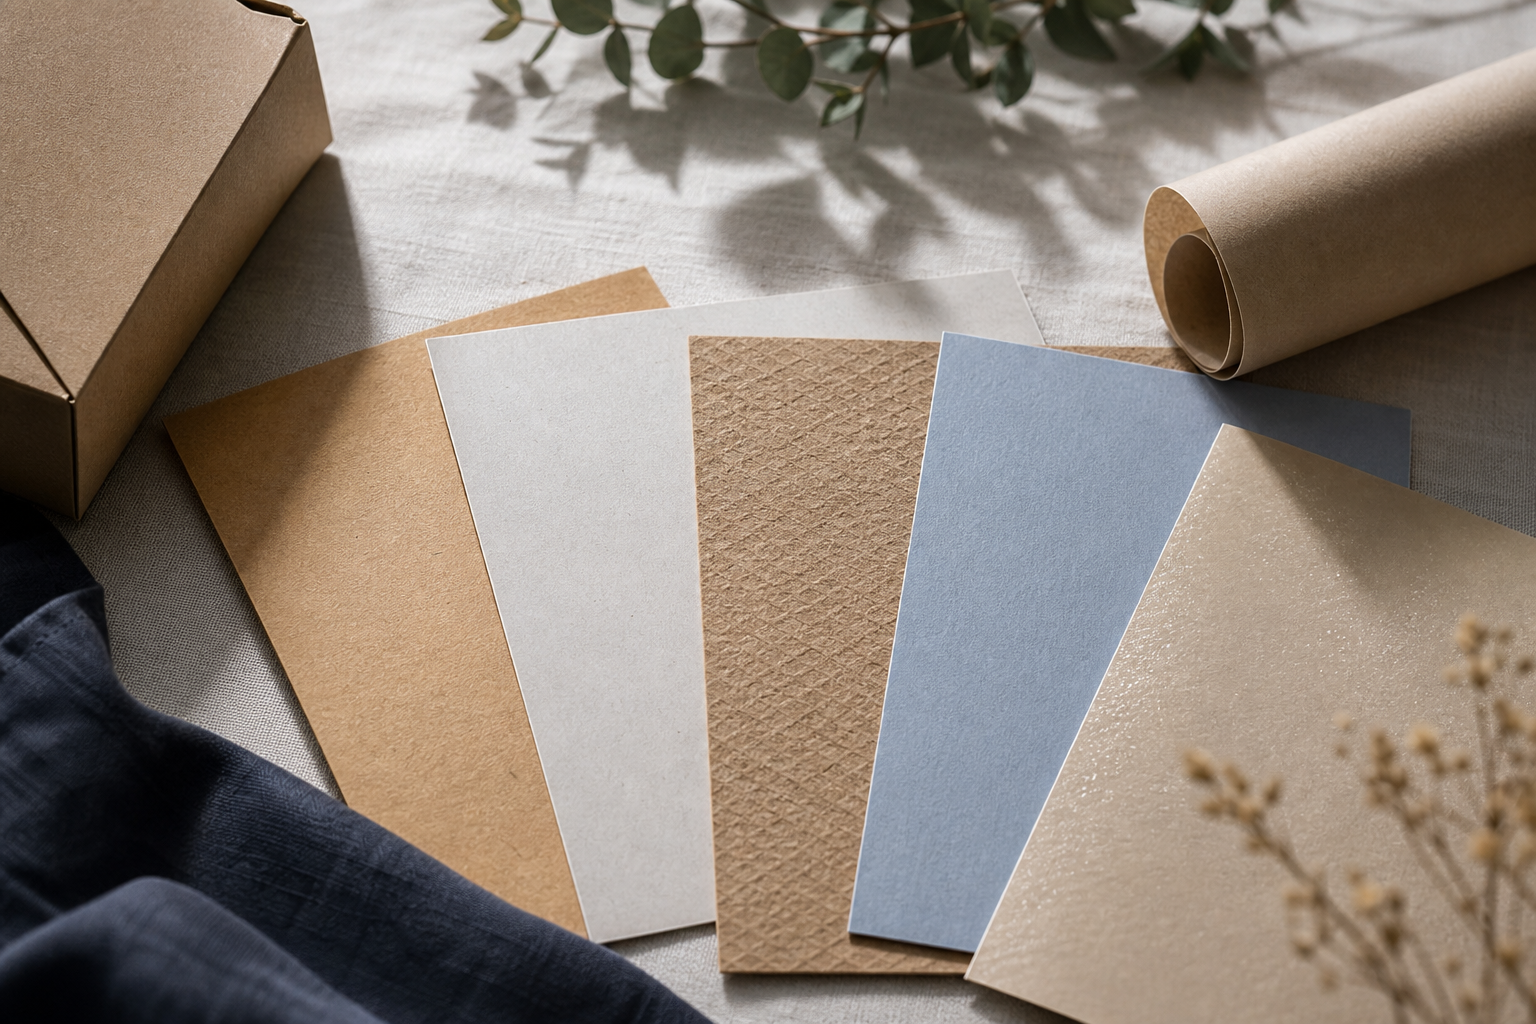
«Небелёный крафт» приходит от двух поставщиков под одним названием, но выглядит не одинаково — разница в белизне, тоне и поверхности заметно проявляется в конечном продукте.
Реальные показатели крафт-бумаги — сценарии влаги, температуры, жира и удара
Каталоги поставщиков в основном продвигают крафт как «прочный и водостойкий» — один турецкий вендор прямо описывает крафт как «водостойкий» (Unipak Ambalaj, источник-вендор). Лабораторное поведение и полевой опыт этого не подтверждают: крафт без покрытия быстро впитывает влагу, теряет жёсткость и деформируется при высокой влажности. Показатели необходимо рассматривать по сценариям.
Влага и относительная влажность (RH)
- Значение Cobb60 крафта без покрытия обычно измеряется в диапазоне 25–40 г/м² (ISO 535, метод Cobb — количество воды, впитанное за 60 секунд, г/м²).
- Крафт с покрытием PE или дисперсионным может опускаться до <10 г/м² по Cobb60.
- Практические пороги Cobb:
- Для общего складного картона приемлемо 25–40 г/м².
- Для внешней коробки сухих продуктов во влажном климате целятся в <25 г/м².
- Для жирных продуктов или косметики обязательно <15 г/м² — этот диапазон требует покрытия.
- При высокой RH волокна крафта набухают; биговка (crease) размягчается, коробка не держит форму, срок годности снижается.
Температурная стабильность
- Для применений с горячим наполнением (кофе, чай) крафт обычно подходит; но в морозильных условиях волокна становятся хрупкими и повышается риск растрескивания биговки.
- Влагосодержание на выходе из рулона целится в 6–8% согласно стандартам техпаспортов TAPPI mill; отклонение от этого диапазона приводит к скручиванию (curl) и растрескиванию при сгибе (fold cracking).
- В логистической цепи с экстремальными перепадами температуры крафт следует поддерживать покрытием или внутренним барьером.
Устойчивость к жиру и смазке
- Небелёный крафт естественно пористый — открыт для переноса жира.
- Барьерные варианты: PE-покрытие, глиняное (clay) покрытие, воск, бесфторхимическая дисперсия. Влияние каждого на поток вторичной переработки различно; этот компромисс детализируется в разделе об устойчивости.
- Выбор крафта без барьера для жирного содержимого измеримо повышает уровень жалоб даже у брендов с коротким сроком годности.
Сопротивление проколу и сжатию
- Для коробок e-commerce с крафт-лайнером цели BCT (Box Compression Test) обычно в диапазоне 5–15 кН; если вместо лайнера из первичного крафта используется вторичный тестлайнер, для того же BCT требуется более высокий граммаж.
- Референсный стандарт для измерения сопротивления на разрыв (tear) — TAPPI T 414, для измерения на растяжение — ISO 1924.
- Бренды с длинной цепью доставки не должны давать одобрение поставщику без закрепления теста BCT в договоре.

Граммаж, поверхность и цвет — правильное составление ТЗ на крафт-бумагу
Один и тот же «крафт 120 г/м²» ведёт себя по-разному у двух поставщиков. Потому что допуск по граммажу (в применении ISO 536 обычно ±3–5%), обработка поверхности и источник целлюлозы не зафиксированы в ТЗ. Если хотите проверить, как ваш бриф интерпретируется на стороне поставщика, начните с сопоставления диапазона граммажа и применения.
| Диапазон граммажа | Ощущение толщины | Типичное применение | Поведение при складывании | Влияние на стоимость |
|---|---|---|---|---|
| 40–80 г/м² | Тонкая, как салфетка | Обёртка, внутренний наполнитель, тишью | Легко складывается, риск разрыва | Самая низкая |
| 70–90 г/м² | Гибкая, как пакет | Пакет для покупок, кулёк | Естественное складывание, держит ручку | Низкая |
| 100–135 г/м² | Прочная, но гибкая | Этикетка, лёгкий складной картон | Чёткая биговка, чистый сгиб | Средняя |
| 150–200 г/м² | Ощущение жёсткого картона | Премиальная складная, слив (sleeve) | Биговка обязательна | Средняя-высокая |
| 200–400+ г/м² | Толстый картон / лайнер | Гофролайнер, мейлер | Многослойная конструкция | Высокая |
Эти диапазоны совпадают с распространёнными интервалами, указанными в документации турецких отраслевых поставщиков (Packanya, A Kağıt, DEYAP), и косвенно подтверждаются продуктовыми линейками mill.
У решения по ТЗ три критические оси. Первая — поверхность и текстура: гладкая (smooth) vs. с тиснением льна vs. рифлёный крафт. Матовая краска + матовый крафт = премиальный вид; глянцевый лак + матовый крафт = визуальная несогласованность, потому что глянец ложится не на вершины волокон, а во впадины и выглядит пятнистым. Вторая — варианты цвета: натуральный коричневый по умолчанию; крафт, окрашенный в пастельные или насыщенные цвета, повышает стоимость примерно на 15–30% (индикативные данные поставщика). Полнокрытийная печать на светлых тонах сдвигает восприятие цвета из-за лежащего снизу коричневого — исследования печатопригодности в Packaging Technology and Science дают конкретные дельты для этого сдвига.
Третья — язык технического задания. В брифе, который вы отправляете поставщику, должны быть зафиксированы следующие пять полей: Граммаж (г/м² + допуск %), Состояние отбеливания (unbleached / bleached / white top), Поверхность (smooth / textured / embossed), Барьерное покрытие (есть/нет + тип), Требование к сертификации (FSC / PEFC). Если этих пяти полей нет, два полученных предложения технически несопоставимы друг с другом.
Последнее замечание о единице измерения: согласно ISO 536 метод измерения граммажа — единый стандарт; однако североамериканские поставщики используют единицу lb/1000 ft² по TAPPI T 410. В международных закупках уточните это преобразование в брифе — иначе поставщик может удовлетворить ваше ожидание в 120 г/м² весом основы, близким к 80 г/м².
Стратегическое использование крафт-бумаги по категориям брендов
Этот раздел связывает технические решения из предыдущих разделов со сценариями вертикальных отраслей. Пройдёмся по пяти продуктовым семействам, чтобы увидеть, как крафт позиционируется в каждой категории брендов.
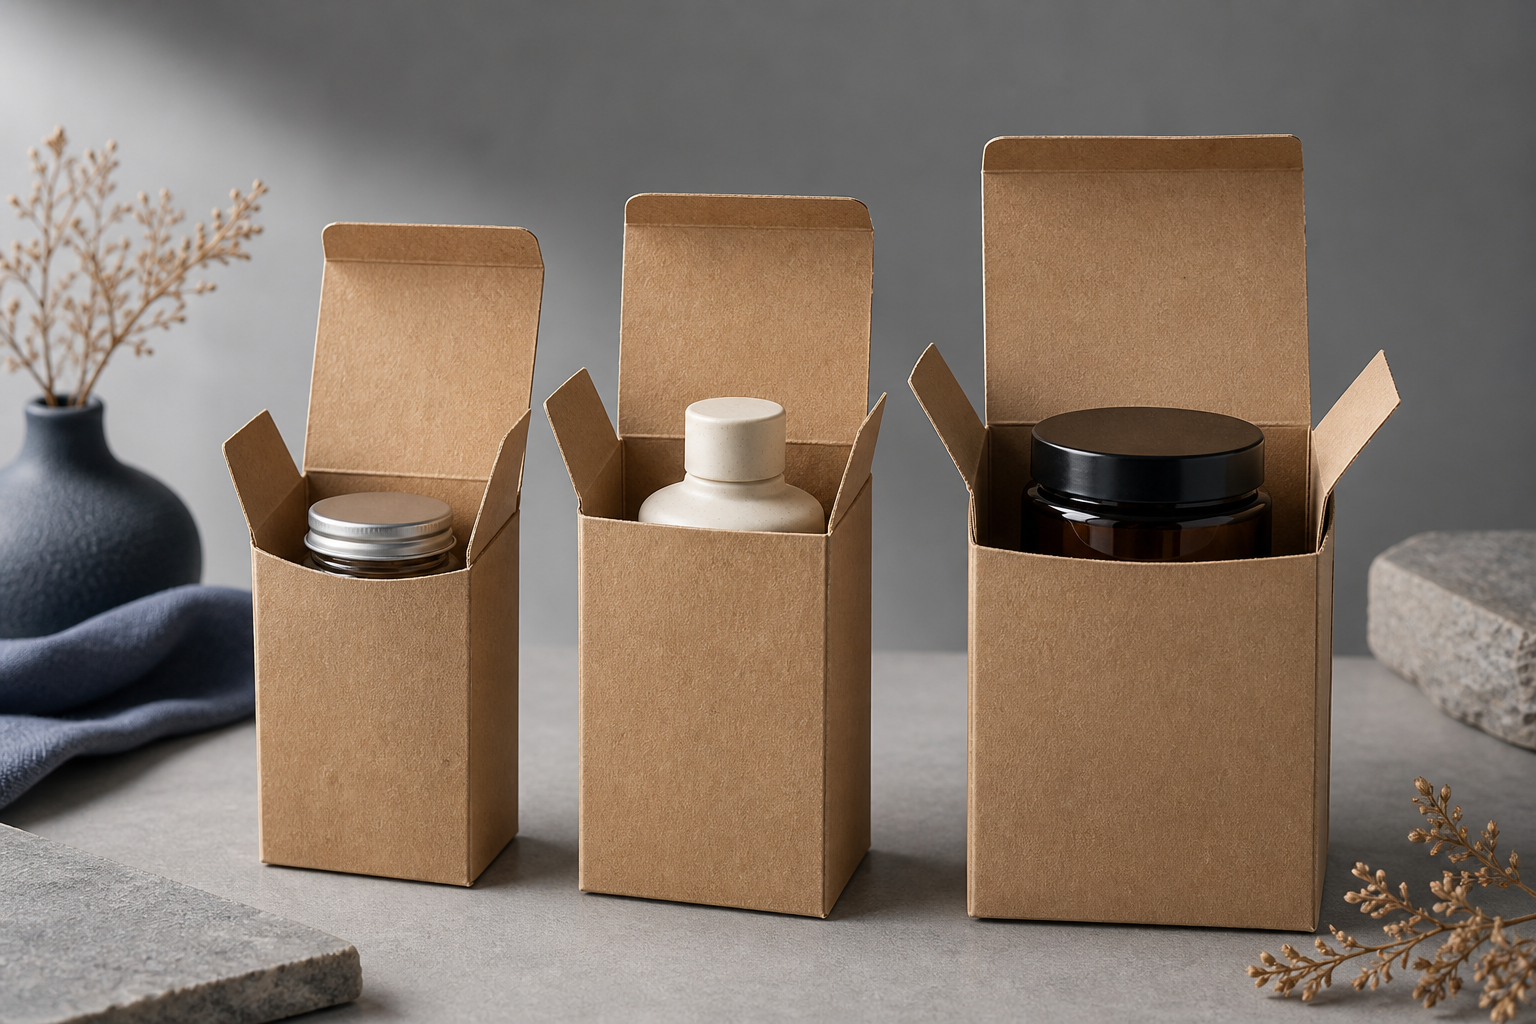
Складной картон (премиальные продукты, косметика, добавки): Для эко-позиционирования небелёный крафт 120–160 г/м² — естественный выбор. Для брендов, требующих ощущения люксового белого картона — белёный крафт + spot UV — естественная комбинация. В холодовой цепи добавление влагобарьера обязательно — без цели Cobb60 <25 г/м² срок годности сдвигается.
Гофрокоробка (распаковка e-commerce и отгрузка): Для люкса распаковки с первого раза и премиального тяжёлого содержимого — внешний лайнер из первичного крафта; сопротивление продавливанию на 20–40% выше. Для брендов с приоритетом устойчивости — гофра с высоким содержанием вторичного сырья — по данным CEPI и European Paper Recycling Council европейская гофра в среднем достигает 88–90% вторичного содержания. Комбинация лайнеров определяется по цели BCT 5–15 кН.
Бумажный пакет (розница, подарки, GWP): Для артизанальной/бутиковой позиции — небелёный 80–100 г/м² + витая ручка — правильная эстетика. Для корпоративной/минималистичной позиции — белёный белый крафт + плоская тесьма для ручки. В обоих случаях следует оговаривать прочность ручки на растяжение — этот тест забывается в 80% брифов.
Этикетка и стикер: Этикетка с крафт-поверхностью (kraft-faced label) создаёт согласованный brand world со складным картоном, гофрой и мейлером. Термотрансферная печать вносит ограничения на крафте; плоская матовая печать или высокая печать (letterpress) — более безопасный выбор.
Тишью, конверт-мейлер, благодарственная открытка: Крафт-тишью 40–80 г/м² работает как внутренний наполнитель; крафт-мейлер 200+ г/м² экономичен для лёгких продуктов; крафт-благодарственная открытка обеспечивает тактильную непрерывность с матовой краской + лёгкой текстурой.
Нужно чётко проговорить и случаи, когда крафт не является ответом. Для гигиенических продуктов (условия высокой влажности, температуры) крафт сам по себе недостаточен. На жидкое или жирное содержимое без барьера крафту полагаться нельзя. Для тяжёлого содержимого 5 кг+ однослойная гофрокрафт-конструкция структурно рискованна; требуется двойная стенка. В упаковке с окном, где нужна прозрачность, крафт без окна не работает.
В этой точке цепь ТЗ–прототип–производство становится критической. При неправильном выборе крафта стоимость исправления означает перепечать; поэтому команды на стороне бренда обычно закрепляют в договоре следующие слои: идентичное прототипирование с рекомендованным вариантом крафта (физический образец в течение 7–15 рабочих дней), цветоверный пруфинг на крафте (сдвиг CMYK на коричневом субстрате становится виден заранее), заводская верификация (действительно ли цепь поставок крафта несёт заявления FSC/PEFC) и 24-часовое предложение с зафиксированной деталью варианта крафта. Обеспечение этого процесса такими сквозными оркестраторами, как Kosapack — это структура, спроектированная для того, чтобы вытеснить послепроизводственные сюрпризы на сторону поставщика.
Реальная ценность крафта не в том, что он «коричневый и натуральный» — а в способности бренда зафиксировать правильный вариант, правильный граммаж и правильный барьер в одном техническом задании.
Заявления об экологичности и сертификаты — что на самом деле означает «эко-крафт»
Уравнение крафт + коричневый = устойчивый часто используется в бренд-коммуникации. Д-р Кирси Ниинимяки из Университета Аалто подчёркивает, что это упрощение: реальное экологическое воздействие зависит от управления лесами, энергетического микса mill и процессов конца жизни — а не от цвета субстрата. Специалист по устойчивости Скот Кейс, соавтор The Sins of Greenwashing, определяет заявления «на 100% перерабатываемо», сделанные без раскрытия PE-барьера, как классический пример гринвошинга в отчётах TerraChoice/UL Environment. Позиционировать крафт как «эко» без проверки вашей бренд-коммуникации по этим двум рамкам порождает риск в будущем.
Перерабатываемость и конец жизни
- Целлюлозные волокна выдерживают 5–7 циклов переработки; после этого волокно слишком укорачивается и направляется на салфетки или изоляционные продукты (консенсус European Paper Recycling Council и TAPPI).
- Крафт с покрытием PE, алюминием или сложной дисперсией считается композитом; он обрабатывается не в стандартном бумажном потоке MRF (объект восстановления материалов), а как остаточный.
- Практическое правило: перерабатываемость крафта происходит не от того, что он выглядит как крафт, а от совместимости покрытия с потоком.
Углеродный след
- Крафт-варка — энергоёмкий процесс, но mill обычно используют биомассу или восстановленное тепло; поэтому источник mill в значительной степени определяет углеродоёмкость.
- Небелёный крафт, поскольку не несёт дополнительной химии отбеливания, по ископаемому CO₂/кг обычно ниже белёного крафта (Pulp and Paper Canada, монографии TAPPI по отбеливанию).
- LCA-исследования показывают, что энергия и выбросы на тонну первичного крафта могут быть выше, чем у лайнеров с высоким содержанием вторичного сырья, в зависимости от энергетического микса mill и расстояния перевозки (Journal of Industrial Ecology, Journal of Cleaner Production).
Лесные и сертификационные стандарты
- FSC (Forest Stewardship Council) и PEFC подтверждают ответственное управление лесами и цепочку поставок (chain-of-custody) — а не процесс крафт-варки.
- Распространённое заблуждение: заявление «мы используем крафт с сертификатом FSC» позволяет продукту нести логотип FSC только если вся цепь поставок (mill → converter → printer → orchestrator) находится под chain-of-custody. Если хотя бы одно звено отсутствует, заявление недействительно.
- Если собираетесь запросить FSC/PEFC в брифе поставщика, запросите и номер chain-of-custody; имени недостаточно.
Вторичный vs. первичный крафт — циркулярное позиционирование
- Вторичный крафт: реальное преимущество отвода отходов, ниже ископаемый CO₂/кг, но компенсирующий граммаж из-за низкой прочности.
- Первичный крафт: возобновляемый источник, высокая прочность, но энергоёмкий процесс.
- Рекомендация по бренд-коммуникации: вместо преувеличенного маркетинга одного или другого — подкрепляйте конкретными метриками — номер сертификата FSC, % вторичного содержания, значение Cobb60, данные CO₂e на тонну. Заявление без цифр слабо; открыто для критики о гринвошинге.

7 дорогостоящих ошибок брендов при выборе крафт-бумаги и вопросы, которые нужно задать поставщику
Этот список — ошибки, которые мы снова и снова видим в брифах бренд-менеджеров в процессах закупки и прототипирования. Каждый пункт завершается правильным вопросом, который нужно задать поставщику на этапе неподписанного предложения. Используйте этот чек-лист перед одобрением цены — исправлять потом стоит в разы дороже производственной стоимости.
1. Запрашивать граммаж в неправильной единице.
г/м² (gsm), калибр (мм) и вес основы (lb/1000 ft²) — разные вещи. По ISO 536 г/м² — международный стандарт; по TAPPI T 410 в Северной Америке используется lb/1000 ft². Одно и то же число в двух единицах выражает совершенно разную толщину.
Спросите у поставщика: «В каком диапазоне г/м² предлагаемый крафт и каков допуск по граммажу ±сколько процентов?»
2. Делать допущение «натуральный крафт».
Образцы «небелёного крафта 120 г/м²» от двух поставщиков, положенные рядом, могут визуально отличаться. Разница в значении ISO-белизны, источнике целлюлозы (соотношение softwood/hardwood) и обработке поверхности заметна в конечном продукте.
Спросите у поставщика: «Каково значение ISO-белизны для этого крафта и каково соотношение источника целлюлозы softwood/hardwood?»
3. Пропускать барьер для влагочувствительного продукта.
Крафт без покрытия + высокая RH = сминание, размягчение биговки, повреждение продукта, изъятие с полки. Диапазон Cobb60 25–40 г/м² типичен для непокрытого; во влажном климате нужно целиться в <25, при жирном содержимом — <15.
Спросите у поставщика: «Каково значение Cobb60 для этого крафта в г/м²? Какие варианты барьерного покрытия вы предлагаете и каково влияние каждого на поток переработки?»
4. Игнорировать несовместимость краски и поверхности.
Матовая краска на крафте тускла; глянцевый лак на крафте выглядит пятнистым и заплатанным. Когда одобрение дизайна даётся по цифровому пруфу, сдвиг цвета субстрата крафта не учитывается.
Спросите у поставщика: «Могу ли я получить цветоверный физический пруф печати на рекомендованном вами крафте, и придёт ли этот пруф с того же рулона, что и производственная партия?»
5. Делать заявление FSC без chain-of-custody.
Заявление «мы используем крафт FSC» само по себе не означает, что ваша упаковка сертифицирована по FSC. Все звенья, включая mill, converter, printer и orchestrator, должны находиться под chain-of-custody.
Спросите у поставщика: «Можете ли вы поделиться номерами chain-of-custody от mill до конечного продукта, и есть ли у нас право печатать логотип FSC на конечном продукте?»
6. Путать «вторичный крафт» с «сделанным из вторичного картона».
Вторичный крафт — это крафт первичного процесса, произведённый из восстановленного крафт-волокна — чистое волокно, контролируемое качество. Вторичный картон же приходит из смешанного потока отходов; переменное качество, более высокая пятнистость.
Спросите у поставщика: «Каков процент вторичного содержания и из какого источника волокна (post-consumer vs. pre-consumer)?»
7. Оставлять образец на потом, после блокировки дизайна.
Цвет, ощущение и поведение печати крафта невозможно предсказать на экране. Получить физический образец до одобрения производства — намного дешевле стоимости перепечати. Отраслевой стандарт срока — 7–15 рабочих дней; поставщик, сжимающий этот срок, обычно присылает mock-up, не отражающий реальные условия производства.
Спросите у поставщика: «За какой срок может быть доставлен физический образец с полным ТЗ (граммаж, отбеливание, поверхность, барьер, сертификат) до одобрения производства, и придёт ли образец с того же рулона mill, что и производственная партия?»

Если в вашем брифе на крафт не зафиксированы поля граммажа, отбеливания, поверхности, барьера и сертификата — «один и тот же крафт», который вам отправят два разных поставщика, может оказаться двумя не связанными друг с другом материалами.